



Che cos'è la regolazione del gioco di rotazione? Si tratta della regolazione controllata del libero movimento rotatorio tra i componenti dell'ingranaggio di azionamento prima che il meccanismo trasmetta il carico. Per gli assemblatori OEM e i tecnici sul campo, il lavoro non è completo quando la prima lettura a vuoto sembra accettabile.
Il gioco meccanico può variare dopo il serraggio dei dispositivi di fissaggio, il serraggio dei bulloni di montaggio e l'applicazione di un carico esterno. La domanda corretta da porsi durante la messa in servizio è quindi semplice: l'azionamento mantiene il comportamento di movimento richiesto dopo essere stato fissato e messo in funzione nelle effettive condizioni operative?
Luoyang Slewring Bearing Co., Ltd. fornisceUnità di rotazioneUnità per applicazioni in cui rotazione controllata, ripetibilità e trasferimento del carico devono lavorare in sinergia. Questo articolo spiega come misurare, serrare e ritestare un azionamento senza confondere il risultato iniziale al banco con il risultato finale dopo l'installazione.

Partiamo dalla relazione tra movimento libero, contatto degli ingranaggi e direzione del carico.
Il gioco meccanico non è semplicemente un "gioco" che dovrebbe essere sempre ridotto al minimo. È il gioco che consente ai denti degli ingranaggi e ai componenti di supporto di muoversi senza attrito in presenza di variazioni di fabbricazione, cambiamenti di temperatura, condizioni di lubrificazione e flessioni strutturali.
In un riduttore a vite senza fine, il movimento libero osservato può derivare da diverse cause. Queste possono includere il gioco tra la vite senza fine e i denti della ruota dentata, il gioco dei cuscinetti, il movimento della superficie di montaggio, la cedevolezza dell'accoppiamento e il gioco nella struttura condotta. Un comparatore a quadrante mostra solo il movimento totale nel punto di misurazione scelto; non ne identifica automaticamente la fonte.
L'obiettivo pratico è una configurazione stabile che soddisfi le esigenze di posizionamento senza creare punti di strozzatura o carichi di contatto eccessivi. Questo è il caso di un'antenna tracciante, una piattaforma girevole automatizzata, un meccanismo di gru o un inseguitore solare che devono invertire ripetutamente la direzione. Ciò non significa che una bassa lettura a vuoto da sola dimostri prestazioni accettabili sul campo.
Cosa significa in pratica ciascun risultato della regolazione
| Condizione osservata | Probabile effetto pratico | Quando può essere accettabile | Quando è necessaria un'indagine |
|---|---|---|---|
| Elevata libertà di movimento in uscita | I cambi di direzione possono comportare tempi di risposta ritardati o una ridotta ripetibilità del posizionamento. | Alcune applicazioni che non richiedono posizionamento possono tollerare una maggiore libertà di movimento, se i requisiti di sistema lo consentono. | Quando il meccanismo deve seguire, indicizzare o arrestarsi in posizioni ripetibili. |
| Movimento minimo con rotazione fluida | Può migliorare la risposta all'inversione, ma solo se la rotazione rimane uniforme per tutto l'arco di lavoro. | Una volta verificato dopo il serraggio finale e sotto il carico previsto. | Quando la resistenza aumenta, il motore fa fatica oppure si verifica una situazione di stallo durante la rotazione. |
| Lettura bassa in un punto e lettura più alta altrove. | Potrebbe indicare variazioni degli ingranaggi, distorsioni di montaggio, contatti localizzati o incongruenze di misurazione. | Solo dopo aver verificato l'intero intervallo operativo rispetto ai requisiti dell'applicazione. | Quando la differenza influisce sul tracciamento, sull'indicizzazione o sulla fluidità del movimento. |
| Lettura a vuoto accettabile, ma risposta a carico scarsa. | La struttura o il percorso di carico potrebbero contribuire a movimenti non rilevabili durante l'ispezione al banco. | Non dare mai per scontato che il valore a vuoto rappresenti il comportamento del servizio. | Quando le inversioni di carico creano ritardi, scosse o errori di posizione evidenti. |
Eseguire le misurazioni sempre nella stessa direzione e con lo stesso raggio di uscita. Se il punto di contatto dell'indicatore cambia, il valore risultante potrebbe variare anche se l'azionamento stesso rimane invariato. Un dispositivo di fissaggio costante, un punto di riferimento fisso e la registrazione della direzione del carico rendono il confronto utile.
Non utilizzare un metodo di regolazione impiegato in un azionamento su un altro senza aver prima consultato il disegno o le istruzioni di servizio del produttore. Alcune unità utilizzano elementi regolabili, mentre altre sono assemblate con un'impostazione interna fissa e non sono progettate per la regolazione sul campo. L'applicazione di forza su componenti non regolabili può danneggiare l'unità o invalidare le condizioni di contatto previste.
Confrontare le letture a vuoto, la coppia di serraggio e i risultati del test di ripetizione sotto carico dopo aver fissato i dispositivi di regolazione.
L'equivoco più comune è quello di considerare tre controlli diversi come se misurassero la stessa cosa. Non è così. Una lettura a vuoto verifica le condizioni meccaniche iniziali, il serraggio verifica che la ferramenta sia fissata correttamente e un test di controllo sotto carico verifica che l'unità installata si comporti come previsto in esercizio.
| Fase di verifica | Cosa viene misurato o confermato? | Perché il risultato può differire dalla fase precedente | Utilizzo delle decisioni |
|---|---|---|---|
| Lettura a vuoto prima del serraggio finale | Movimento iniziale libero con carico di lavoro esterno minimo o nullo. | Le parti di regolazione potrebbero spostarsi leggermente una volta fissate le relative viti di ritegno. Anche l'alloggiamento e il sistema di montaggio potrebbero assestarsi. | Utilizzatelo per stabilire un punto di riferimento, non come documento di accettazione definitivo. |
| Coppia di serraggio dei dispositivi di regolazione e ritegno | Verificare se la ferramenta specificata è stata serrata nella sequenza e nelle condizioni richieste. | La coppia genera un carico di serraggio. Il carico di serraggio può alterare la posizione delle parti regolabili o modificare le sollecitazioni locali sull'alloggiamento. | Utilizzalo per fissare l'impostazione secondo le istruzioni di montaggio approvate. |
| Ritest a vuoto dopo la coppia | Libertà di movimento dopo il bloccaggio dell'impostazione e il fissaggio dell'hardware. | La lettura finale può aumentare, diminuire o diventare meno uniforme se il serraggio influisce sull'allineamento o sul contatto. | Utilizzalo per verificare che il fissaggio non abbia modificato l'impostazione oltre i requisiti di applicazione. |
| Ritest a carico eseguito nella direzione di lavoro | Comportamento del movimento mentre l'azionamento applica una forza rappresentativa e inverte la direzione di marcia. | La struttura esterna si flette, la direzione del carico si allinea con le superfici di contatto e il gioco del sistema diventa visibile. | Utilizzatelo come verifica finale di collaudo per accertarne le prestazioni funzionali. |
La coppia di serraggio non è un valore di gioco. È un parametro di assemblaggio controllato che determina la forza di serraggio di bulloni, viti di fissaggio o dispositivi di regolazione. La coppia corretta deve essere ricavata dal disegno del prodotto approvato, dalla procedura di assemblaggio o dalle istruzioni tecniche per quella specifica azionamento e condizione di fissaggio.
Una coppia di serraggio più elevata non è automaticamente migliore. Una coppia eccessiva può sollecitare eccessivamente le filettature, deformare l'alloggiamento o alterare una regolazione che era corretta prima del bloccaggio. Una coppia insufficiente può causare una deriva dell'impostazione durante il funzionamento ciclico. La soluzione corretta è la coppia e la sequenza specificate, non un valore improvvisato.
I risultati delle prove di ripetizione sotto carico dipendono anche dalla direzione di rotazione. Un'unità a vite senza fine può posizionarsi in modo diverso quando il momento applicato si inverte, soprattutto se la piattaforma di azionamento, la staffa o la struttura di accoppiamento presentano una flessibilità misurabile. Registrare separatamente i risultati delle prove in senso orario e antiorario quando la macchina cambia direzione di rotazione durante il funzionamento.
Per applicazioni in cui la rigidità dell'uscita e l'inversione ripetuta sono importanti, unDoppia trasmissione a vite senza fineQuesto aspetto può essere preso in considerazione durante la fase di progettazione. Ciò non elimina la necessità di verificare l'installazione, poiché la planarità del montaggio, il serraggio dei bulloni e la struttura esterna influiscono comunque sul risultato finale del sistema.
Utilizzare una sequenza di messa in servizio controllata anziché una singola misurazione al banco.
Il metodo migliore consiste nel trattare la regolazione come una sequenza documentata. Questo facilita ai team di controllo qualità la distinzione tra un problema interno al sistema di azionamento e un problema di montaggio o assemblaggio. Inoltre, fornisce ai team OEM una registrazione di ispezione ripetibile per le produzioni in serie.
- Confermare il progetto dell'unità e le istruzioni approvate.Verificare se l'unità dispone di una funzione di regolazione sul campo e identificare la relativa ferramenta di regolazione, fissaggio e montaggio. Non dare per scontato che la configurazione di regolazione sia la stessa per tutte le dimensioni o serie di azionamenti.
- Ispezionare le superfici di accoppiamento.Rimuovere bave, accumuli di vernice, detriti, schizzi di saldatura e materiale estraneo dall'interfaccia di montaggio. Un'unità montata su una superficie irregolare può mostrare una lettura diversa dopo il serraggio dei bulloni.
- Installare l'unità nell'orientamento previsto.Ove possibile, utilizzare le staffe, gli adattatori e i connettori di uscita originali. Un dispositivo di prova non fissato correttamente potrebbe nascondere il movimento che si manifesta dopo l'assemblaggio finale.
- Stabilire la linea di base iniziale a vuoto.Posizionare l'indicatore a un raggio di uscita definito e applicare una forza di inversione manuale o controllata in entrambe le direzioni. Registrare la posizione, la direzione, la posizione dell'indicatore e la posizione di rotazione dell'azionamento.
- Installare e fissare i dispositivi di regolazione.Attenersi alla sequenza e alla coppia di serraggio specificate nel documento approvato. Se si utilizzano più punti di fissaggio, serrarli secondo lo schema indicato, anziché serrarli completamente uno alla volta.
- Eseguire un controllo della rotazione completa dell'arco.Ruotare il motore entro l'intervallo di funzionamento previsto e verificare la presenza di attrito, resistenza irregolare, rumori anomali o punti di blocco localizzati. Interrompere il processo se si verifica un bloccaggio; non continuare forzando il motore oltre la resistenza.
- Ripetere la misurazione a vuoto.Utilizzare la stessa posizione dell'indicatore, la stessa direzione della forza e la stessa posizione di uscita della linea di base. Confrontare solo letture identiche.
- Applicare un carico rappresentativo e ripetere il test.Verificare la direzione del carico di lavoro e la direzione inversa, se la macchina è invertibile. Osservare la risposta in uscita, la fluidità del movimento e qualsiasi variazione del libero movimento nel punto di misurazione.
- Documentare le condizioni finali.Registrare la lettura iniziale, la lettura dopo il serraggio, il risultato sotto carico, il riferimento alla procedura di serraggio, l'operatore e qualsiasi azione correttiva. Questa registrazione è utile per la messa in servizio finale e per i futuri controlli di manutenzione.
Questa procedura è adatta per l'assemblaggio finale, il controllo in entrata e le sostituzioni sul campo. Non sostituisce un test funzionale a livello di macchina quando il sistema di rotazione opera con bracci lunghi, carichi con elevato offset, telai flessibili o sistemi di posizionamento a controllo elettronico. In questi casi, è necessario testare l'intero meccanismo poiché i componenti esterni possono influenzare in modo determinante il movimento misurato.
Richiedi le specifiche personalizzate per il tuo sistema di rotazione o cuscinetto
Comunicaci il carico, la velocità e l'ambiente di lavoro: riceverai entro 24 ore una proposta personalizzata per un sistema di rotazione da 100 a 5000 mm o per un cuscinetto di rotazione, corredata di disegni 3D.
Identificare la distorsione di montaggio prima di modificare nuovamente l'impostazione interna.
Se il gioco meccanico cambia dopo aver serrato i bulloni di fissaggio, non effettuare immediatamente un'altra regolazione interna. Innanzitutto, è necessario distinguere il comportamento dell'azionamento da quello dell'installazione. Una seconda regolazione potrebbe mascherare la vera causa e creare una condizione di serraggio eccessivo quando l'azionamento viene rimosso o il carico cambia.
La distorsione del montaggio può verificarsi quando la piastra di base non è piana, quando una piastra adattatrice non è a contatto uniforme o quando il serraggio dei bulloni tira l'alloggiamento in una posizione di stress. Il risultato può essere una lettura alterata, una rotazione irregolare o una misurazione che varia in base alla posizione di rotazione.
Errori comuni che generano risultati di accettazione fuorvianti
- Misurazione da effettuare solo prima della coppia di serraggio finale.Ciò produce un risultato incompleto perché l'unità non ha ancora raggiunto la condizione di installazione definitiva.
- Modifica del raggio dell'indicatore tra i test.Il movimento in uscita misurato più lontano dal centro appare maggiore rispetto al movimento misurato più vicino al centro.
- Applicazione di una forza di inversione in direzioni o intensità diverse.Una forza applicata in modo non uniforme può determinare un diverso posizionamento degli ingranaggi a contatto, rendendo difficile il confronto dei risultati.
- Verifica di una sola posizione di rotazione.Un punto di massimo o di minimo locale potrebbe non emergere nella prima posizione di prova.
- Utilizzo di bulloni di fissaggio per correggere una superficie di contatto difettosa.I bulloni uniscono le parti; non servono a rendere piana una superficie irregolare.
- Ignorando la struttura guidata.Un braccio, una piattaforma o un telaio flessibili possono aggiungere movimento che non sia dovuto a gioco interno.
- Ripetere il test senza una direzione di carico rappresentativa.Un risultato senza carico non può dimostrare il comportamento durante il servizio di inversione a pieno carico.
Per una piattaforma rotante pesante, ispezionare insieme il piano di montaggio dell'azionamento e l'interfaccia della piattaforma. Se l'applicazione utilizza un cuscinetto e una disposizione di azionamento separati,Cuscinetto di rotazionepuò anche contribuire al movimento totale del sistema. I dati di prova dovrebbero identificare se l'indicatore misura il movimento dell'uscita dell'azionamento, il movimento dei cuscinetti, il movimento della struttura o una combinazione di tutti e tre.
Luoyang Slewring Bearing Co., Ltd. opera con un sistema di gestione della qualità certificato ISO 9001:2015 e utilizza l'ispezione tridimensionale con macchina di misura a coordinate (CMM) come parte integrante del suo processo di controllo qualità in produzione. Per una macchina finita, tuttavia, la verifica dell'assemblaggio finale rimane la prova da parte dell'OEM che l'azionamento installato e la struttura circostante funzionano insieme come previsto.
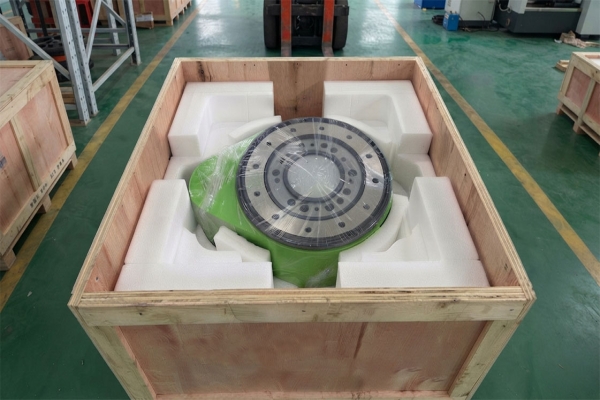
Definisci i criteri di accettazione in base alla funzione della macchina, non solo alla lettura dell'unità
I criteri di accettazione dovrebbero partire dai requisiti effettivi della macchina. Un inseguitore solare, una gru portuale, una pinza forestale e una piattaforma girevole automatizzata non valutano il gioco meccanico allo stesso modo. L'obiettivo potrebbe essere la risposta di inseguimento, la rotazione fluida, il comportamento di mantenimento del carico, l'indicizzazione ripetibile o l'inversione controllata sotto carico ciclico.
Ad esempio, la lettura del quadrante a vuoto può risultare stabile dopo il serraggio dei dispositivi di fissaggio, ma la macchina potrebbe comunque mostrare un'inversione ritardata a causa della flessione di un lungo braccio di supporto. In tal caso, la riduzione del gioco interno potrebbe non risolvere il problema. Il team di progettazione dovrebbe esaminare il percorso del carico esterno e la rigidità della struttura di supporto prima di modificare l'impostazione dell'azionamento.
Luoyang Slewring Bearing Co., Ltd. ha fornito soluzioni di azionamento specifiche per oltre 2.000 progetti di macchinari pesanti. Un caso documentato riguarda gli azionamenti a vite senza fine WEA9-62-25HR per i sistemi di gru di un produttore sudcoreano di attrezzature portuali, con una precisione di tracciamento dichiarata non superiore a 0,15 gradi, grado di protezione IP65 e prestazioni di autobloccaggio. Questo caso dimostra perché il risultato applicativo richiesto dovrebbe essere definito prima dell'inizio del collaudo di assemblaggio; non crea un valore di accettazione universale per ogni azionamento.
Lista di controllo finale per la messa in servizio, destinata agli assemblatori OEM e ai tecnici sul campo.
- Verificare se l'unità installata è progettata per essere regolabile sul campo.
- Per la coppia di serraggio e la sequenza di serraggio dei dispositivi di fissaggio, fare riferimento al disegno o alle istruzioni approvate.
- Registrare la linea di base a vuoto prima di serrare definitivamente i dispositivi di fissaggio.
- Ripetere lo stesso test dopo il serraggio, utilizzando la stessa posizione dell'indicatore e la stessa posizione di uscita.
- Ruotare lungo tutto l'arco di funzionamento richiesto e verificare la presenza di punti di attrito.
- Eseguire nuovamente il test nella direzione del carico di lavoro effettivo e, ove applicabile, in direzione inversa.
- Verificare che la superficie di montaggio, l'adattatore e la struttura azionata non introducano movimenti indesiderati.
- Conservare una documentazione tracciabile della messa in servizio, contenente letture, condizioni e dettagli dell'ispettore.
- È preferibile segnalare i cambiamenti inspiegabili piuttosto che regolare ripetutamente l'unità senza identificarne la causa.
Per i programmi OEM che richiedono un'interfaccia, una disposizione di uscita, un livello di tenuta o un obiettivo di messa in servizio non standard, unUnità di rotazione personalizzataÈ possibile effettuare una verifica in base al carico effettivo, alla velocità, all'ambiente e alle condizioni di montaggio. Luoyang Slewring Bearing Co., Ltd. fornisce proposte tecniche entro 24 ore, supporta ordini di campioni per i test e offre una risposta tecnica entro 48 ore per eventuali domande di natura ingegneristica.
La regola finale è semplice: accettare il meccanismo installato solo dopo aver fissato i dispositivi di regolazione, aver serrato i dispositivi di fissaggio secondo le specifiche approvate e aver ritestato l'azionamento nelle direzioni di carico a cui sarà sottoposto in esercizio. Questo processo trasforma un'impostazione iniziale in un risultato di collaudo valido e affidabile.
Richiedi le specifiche personalizzate per il tuo sistema di rotazione o cuscinetto
Comunicaci il carico, la velocità e l'ambiente di lavoro: riceverai entro 24 ore una proposta personalizzata per un sistema di rotazione da 100 a 5000 mm o per un cuscinetto di rotazione, corredata di disegni 3D.
 WhatsApp

 +8613903880726