



Che cos'è il serraggio dei bulloni di montaggio? Si tratta dell'installazione controllata di un elemento di fissaggio in modo che il bullone crei un carico di serraggio sufficiente a tenere insieme un assieme montato sotto i carichi di esercizio. Per un cuscinetto di rotazione, un azionamento di rotazione, un riduttore o una piattaforma rotante, il metodo utilizzato per serrare i bulloni può influire sulla stabilità del giunto, sul supporto del cuscinetto e sulle successive ispezioni di manutenzione.
La risposta diretta è semplice: utilizzare il controllo della sola coppia quando il dispositivo di fissaggio, le condizioni di lubrificazione, le superfici di giunzione e il processo di assemblaggio sono stabili e ben controllati. Utilizzare il controllo coppia-angolo quando è necessario un allungamento del bullone più ripetibile e il processo può definire un punto di serraggio, un angolo di rotazione e una regola di riutilizzo affidabili. Nessuno dei due metodi è automaticamente migliore. La progettazione della giunzione e i controlli di produzione determinano quale metodo sia più adatto.
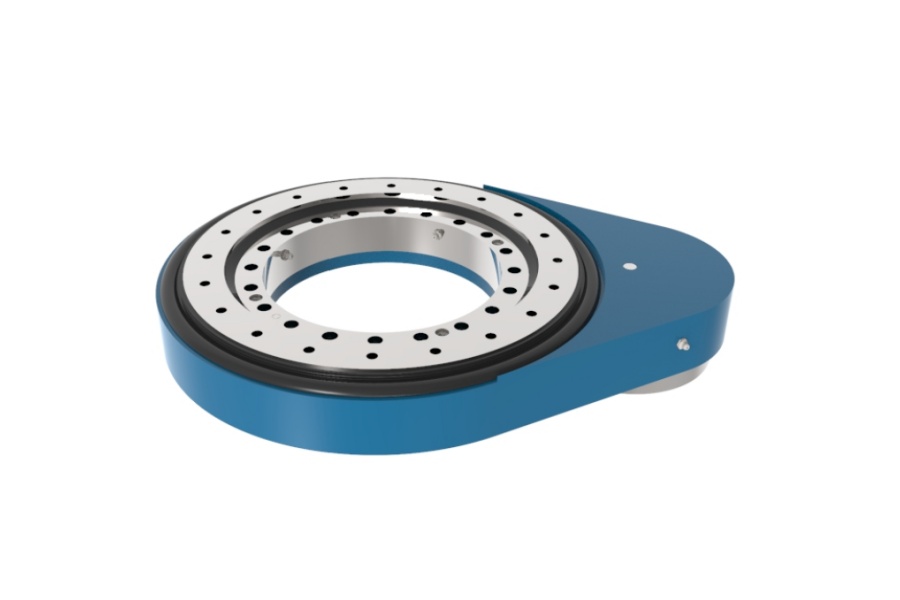
Presso Luoyang Slewring Bearing Co., Ltd., la definizione del processo di fissaggio è considerata parte della qualità dell'assemblaggio montato. Un'elevata capacitàCuscinetto di rotazioneUn riduttore può funzionare come previsto solo se la sua struttura di montaggio è piana, sufficientemente rigida e fissata correttamente mediante l'intera disposizione dei bulloni.
Inizia con il carico di serraggio Il giunto deve rimanere
Un bullone non fissa un assemblaggio semplicemente raggiungendo un determinato valore di coppia. Il fissaggio avviene perché il serraggio allunga il bullone e crea un precarico, detto anche carico di serraggio. Questo carico di serraggio preme le superfici di montaggio l'una contro l'altra e contribuisce a prevenire la separazione, il movimento, l'usura da sfregamento e la distribuzione non uniforme del carico.
Per le apparecchiature rotanti montate, il metodo di fissaggio deve essere compatibile con il comportamento del giunto. Un anello di rotazione, una piastra adattatrice e il telaio dell'apparecchiatura possono essere soggetti a momento ribaltante, vibrazioni, inversione di rotazione, urti e carichi ciclici. Se il carico di serraggio diminuisce, le interfacce possono slittare microscopicamente anche se i bulloni sembrano ancora installati.
Specificare il metodo di serraggio solo dopo aver ottenuto i dati relativi al giunto. Il responsabile del processo deve raccogliere informazioni su classe di bullone, diametro, condizioni della filettatura, utilizzo di rondelle, condizioni di lubrificazione, materiale della superficie di appoggio, rigidità del giunto, accessibilità per gli utensili e possibilità di riutilizzo dei bulloni. Senza questi dati, un'indicazione di coppia o di angolo rappresenta solo un'istruzione di lavoro incompleta.
Quale coppia controlla effettivamente
La coppia è lo sforzo di torsione applicato a un bullone. Durante il serraggio, gran parte di questo sforzo viene dissipato dall'attrito presente sulla filettatura e sotto la testa del bullone o il dado. Solo una parte dello sforzo applicato genera un allungamento utile del bullone.
Ciò significa che la stessa coppia può produrre un precarico diverso al variare dell'attrito. Olio, cera, placcatura, rivestimento, sporco, danni alla filettatura, finitura della rondella e uso ripetuto possono tutti modificare l'attrito. Un assemblaggio controllato dalla coppia è quindi ripetibile solo nella misura in cui lo è la condizione di attrito che controlla.
Il controllo della coppia di serraggio si adatta a un processo produttivo quando i componenti e le condizioni sono standardizzati. È spesso pratico per interventi di manutenzione e assemblaggi in cui le specifiche dei bulloni approvate forniscono indicazioni sulla coppia di serraggio. Non è invece appropriato quando gli installatori utilizzano lubrificanti diversi, elementi di fissaggio di provenienza diversa o bulloni riutilizzati di provenienza sconosciuta.
Cosa controlla effettivamente il controllo dell'angolo?
Il controllo dell'angolo inizia dopo aver raggiunto un punto di serraggio ottimale. Il fissaggio viene prima serrato con una coppia iniziale, quindi ruotato di un angolo specificato. Una volta che le superfici di contatto sono in sede, un'ulteriore rotazione ha lo scopo di far avanzare le filettature e allungare il bullone in modo più prevedibile rispetto al solo serraggio finale.
L'angolo non è una misura diretta del precarico. L'allungamento del bullone risultante dipende comunque dal passo della filettatura, dalla compressione del giunto, dall'incastro nella superficie, dalla lunghezza del bullone, dalla precisione dell'utensile e dalla precisione del punto di serraggio. Se il punto di serraggio non è costante, lo stesso angolo finale può produrre un carico di serraggio non costante.
Il controllo angolare si adatta a un processo produttivo ben progettato, in cui il team di ingegneri ha validato la combinazione di elementi di fissaggio e giunti. È meno indicato per interventi di sostituzione sul campo, quando le condizioni di assemblaggio, il lubrificante originale e la storia dei bulloni esistenti sono sconosciuti.
Confronto tra metodi basati solo sulla coppia e metodi basati sulla coppia e sull'angolo in base alla sensibilità all'attrito, alla coerenza del precarico e ai limiti di riutilizzo.
La differenza fondamentale risiede nella posizione in cui ciascun metodo colloca il punto di controllo. Il controllo basato esclusivamente sulla coppia utilizza lo sforzo di torsione applicato come valore di accettazione finale. Il controllo basato su coppia e angolo utilizza una fase di inserimento più una rotazione aggiuntiva, che riduce, ma non elimina, l'influenza dell'attrito sul precarico finale.
| Fattore di selezione | Metodo basato solo sulla coppia | Metodo coppia-angolo | Decisione di processo |
|---|---|---|---|
| Valore controllato primario | Coppia finale applicata | Coppia di serraggio corretta seguita dalla rotazione specificata | Scegli la misura che i tuoi strumenti e le tue istruzioni di lavoro possono controllare e registrare. |
| Sensibilità all'attrito | Elevato, perché l'attrito della filettatura e quello sotto la testa assorbono gran parte della coppia applicata. | Più basso dopo la seduta, ma ancora influenzato dalla fase di adattamento e dall'assestamento delle articolazioni. | Utilizzare il controllo angolare quando la variazione dell'attrito non può essere controllata adeguatamente, ma il giunto è stato validato per il serraggio angolare. |
| coerenza precaricata | Può essere accettabile con elementi di fissaggio, rivestimenti, lubrificazione, rondelle e utensili uniformi. | Spesso si ottengono risultati più coerenti quando il punto di accoppiamento, l'angolo e la geometria del giunto sono controllati. | Non dare per scontato che l'angolo garantisca sempre un precarico migliore. Verificalo direttamente sul giunto. |
| Necessità di utensili | Chiave dinamometrica calibrata e una chiara sequenza di serraggio. | Chiave dinamometrica con misurazione dell'angolo o sistema di serraggio angolare. | Utilizzare solo la coppia di serraggio laddove il volume di produzione o l'accessibilità per l'assistenza non giustifichino l'utilizzo di utensili angolati. |
| effetto di seduta congiunta | L'assestamento della superficie è incluso nella lettura della coppia e può mascherare l'allungamento del bullone. | La fase di fissaggio aderente alloggia i componenti; la rotazione successiva è più strettamente correlata all'estensione aggiuntiva del bullone. | Il controllo dell'angolo è utile laddove il comportamento di seduta è stato studiato e controllato. |
| Limitazioni al riutilizzo dei bulloni | Il riutilizzo è possibile solo se le specifiche approvate lo consentono e le filettature non sono danneggiate. | Il riutilizzo è spesso soggetto a restrizioni, soprattutto se l'angolo prescritto porta il bullone vicino o oltre il suo intervallo elastico. | Non stabilire mai una regola di riutilizzo basandoti solo sull'aspetto. Segui le specifiche del fissaggio e dell'attrezzatura. |
| Impostazione ottimale | Assemblaggio stabile in produzione o in servizio con condizioni di attrito controllate. | Assemblaggi di produzione ripetitivi che richiedono un controllo più preciso della variazione del carico di serraggio. | Adattare il metodo al comportamento congiunto validato, non alla preferenza per un singolo strumento. |
L'equivoco pratico è che il controllo coppia-angolo elimini l'attrito come variabile. Non è così. L'attrito influisce notevolmente sulla coppia necessaria per raggiungere il punto di serraggio. Influisce anche sul fatto che le superfici si assestino correttamente o si blocchino prima che venga applicato l'angolo specificato.
Un altro malinteso è che un bullone più stretto sia sempre più sicuro. Un serraggio eccessivo può sovraccaricare le filettature, deformare l'anello di montaggio, danneggiare le superfici di appoggio o causare una deformazione permanente del bullone. L'obiettivo corretto è il precarico approvato per il giunto, non la coppia massima erogabile da un utensile.
Definisci il punto di contatto prima di specificare un angolo
Il controllo della coppia-angolo ha successo o fallisce nel punto di serraggio ottimale. Il punto di serraggio ottimale è la condizione in cui i componenti sono in sede e un'ulteriore rotazione inizia a creare un allungamento significativo del bullone. Se un operatore raggiunge tale condizione prima di un altro, l'angolo finale non rappresenta più la stessa estensione del fissaggio.
Una buona definizione di processo specifica la coppia di serraggio iniziale, la sequenza di serraggio, l'angolo target, la direzione dell'angolo, il tipo di utensile, le condizioni di lubrificazione e la registrazione di accettazione. Dovrebbe inoltre indicare se l'angolo viene applicato in un'unica operazione continua o dopo una pausa. Questi dettagli sono importanti perché possono verificarsi assestamenti tra le fasi.
Una procedura pratica di definizione del processo
- Identificare la funzione congiunta.Determinare se i bulloni trattengono una copertura statica, supportano un anello di cuscinetto rotante, fissano l'alloggiamento di un azionamento di rotazione o tengono ferma una struttura adattatrice. Quanto più il carico è ciclico e reversibile, tanto più attentamente deve essere controllata la variazione del precarico.
- Blocca la configurazione del fissaggio.Specificare il tipo di bullone, la classe di resistenza, la finitura, la presenza di rondelle, dadi (se utilizzati), l'ingaggio della filettatura, la lubrificazione e se i componenti sono nuovi. Non verificare una condizione e assemblare il pezzo in base a un'altra.
- Verificare la predisposizione della superficie di montaggio.Verificare che le superfici di contatto siano pulite, ben supportate e prive di bave sporgenti, accumuli di rivestimento danneggiati o detriti. Un bullone pulito non può compensare un'interfaccia irregolare.
- Impostare la sequenza di serraggio.Utilizzare uno schema a croce o un altro schema approvato dall'ingegnere che permetta di fissare l'anello o l'alloggiamento in modo uniforme. Per gli schemi di montaggio circolari, eseguire più passaggi progressivi anziché serrare completamente una sola area alla volta.
- Selezionare e convalidare il metodo di controllo.Per la sola misurazione della coppia, verificare l'utensile dinamometrico e le condizioni di attrito. Per la misurazione della coppia angolare, stabilire la coppia di serraggio e convalidare la rotazione specificata su assiemi rappresentativi.
- Registrare la prova di accettazione.Conservare lo stato di calibrazione dell'utensile, i dati relativi alla coppia o all'angolo finali (se disponibili), l'identificazione dell'operatore e qualsiasi eccezione. Ciò facilita le successive analisi dei guasti e le verifiche di processo.
- Definire la regola di riutilizzo.Indicare se la rimozione richiede nuovi bulloni, un'ispezione o una procedura di serraggio rivista. Non lasciare il riutilizzo alla discrezione dell'installatore.
Questa procedura è particolarmente rilevante per unTrasmissione a vite senza finemontato su un telaio dell'apparecchiatura. L'allineamento dell'alloggiamento e il carico di serraggio influenzano il modo in cui l'azionamento trasferisce le forze operative alla struttura. La procedura di bullonatura dovrebbe pertanto essere definita insieme al disegno di montaggio, e non aggiunta in seguito alla comparsa di problemi di installazione.
Luoyang Slewring Bearing Co., Ltd. può fornire una proposta tecnica entro 24 ore per applicazioni specifiche, ma la proposta deve includere informazioni precise sul montaggio. Si prega di indicare il modello di foratura, il materiale del telaio, la direzione del carico, il ciclo operativo, l'orientamento di installazione e le condizioni ambientali. Queste informazioni sono fondamentali per distinguere un problema di fissaggio da un problema di selezione del cuscinetto o dell'azionamento.
Richiedi le specifiche personalizzate per il tuo sistema di rotazione o cuscinetto
Comunicaci il carico, la velocità e l'ambiente di lavoro: riceverai entro 24 ore una proposta personalizzata per un sistema di rotazione da 100 a 5000 mm o per un cuscinetto di rotazione, corredata di disegni 3D.
Utilizzare il controllo della coppia quando l'attrito può essere gestito.
Il controllo della sola coppia di serraggio è una scelta valida quando l'ambiente di assemblaggio è controllato e le condizioni di fissaggio sono ripetibili. Ciò può includere l'assemblaggio in fabbrica con un unico fornitore di bulloni approvato, un'unica condizione di lubrificazione, utensili calibrati, utilizzo documentato di rondelle e operatori addestrati che seguono la stessa sequenza.
Il motivo è semplice. Quando l'attrito è stabile, la relazione tra la coppia applicata e il precarico del bullone diventa più prevedibile. Il metodo è inoltre facile da comunicare nei documenti di assistenza perché i tecnici possono utilizzare comuni strumenti di misurazione della coppia calibrati.
Il controllo basato esclusivamente sulla coppia di serraggio non è efficace quando gli installatori utilizzano bulloni a secco in un turno, bulloni lubrificati in un altro, o bulloni con rivestimenti diversi provenienti da fornitori differenti. In questi casi, lo stesso valore di coppia target può generare carichi di serraggio sostanzialmente diversi. Una soluzione migliore potrebbe essere un controllo più rigoroso del processo, un metodo di misurazione coppia-angolo validato o una riprogettazione del giunto.
Errori comuni nel controllo della coppia che modificano il precarico
- Utilizzo di un lubrificante non specificato:Il lubrificante modifica l'attrito, pertanto la coppia di serraggio approvata potrebbe non produrre più la tensione del bullone prevista. Utilizzare esclusivamente le condizioni di montaggio documentate.
- Mescolare bulloni nuovi e riciclati:Le filettature e le superfici di appoggio riutilizzate possono presentare una diversa risposta all'attrito. Separarle a meno che il processo approvato non ne consenta il riutilizzo.
- Stringere completamente un bullone prima degli altri:Ciò può causare uno spostamento irregolare dell'anello o dell'alloggiamento. Utilizzare passaggi progressivi secondo lo schema approvato.
- Saltando la verifica della coppia di serraggio:Uno strumento non controllato potrebbe non fornire l'impostazione indicata sulla sua scala. Conservare i registri di calibrazione come parte integrante delle istruzioni di lavoro.
- Ignorando la contaminazione della superficie dei sedili:Scaglie di vernice, bave e detriti possono depositarsi dopo il serraggio e ridurre il precarico. Ispezionare l'interfaccia prima del montaggio.
- Considerare un valore di coppia come universale:Un valore relativo a una specifica classe di bullone, lubrificante, rondella o gruppo di giunti non può essere copiato in modo sicuro in un'altra configurazione.
Per gli assemblaggi pesanti, questo controllo dovrebbe essere collegato al controllo in entrata e al controllo finale. Il nostro stabilimento certificato ISO 9001:2015 utilizza il controllo tridimensionale con CMM e la prova di carico dinamico per ogni cuscinetto di rotazione. Il serraggio dei dispositivi di fissaggio non sostituisce l'ispezione del componente, ma entrambi i controlli sono necessari per proteggere il sistema assemblato.

Utilizzare il controllo coppia-angolo quando la ripetibilità giustifica il controllo aggiuntivo
Il controllo coppia-angolo è una soluzione più indicata quando l'applicazione richiede un processo di assemblaggio ben definito e il team di produzione può controllare la condizione di accoppiamento iniziale. Viene spesso scelto per la produzione ripetitiva, dove è possibile registrare i dati degli utensili e assemblare lo stesso gruppo di giunti più volte.
Il vantaggio non sta nel fatto che l'angolo misuri direttamente il carico di serraggio. Il vantaggio è che, dopo un serraggio costante, una quantità nota di rotazione può essere correlata in modo più preciso all'estensione del bullone rispetto al solo valore di coppia finale. Ciò contribuisce a ridurre l'effetto delle variazioni di attrito durante la fase finale del serraggio.
Il suo limite è altrettanto importante. Se il giunto contiene rivestimenti morbidi, spessori variabili degli spessori, strati di vernice diversi o parti che si assestano in modo differente da un'unità all'altra, la rotazione angolare può essere assorbita dalla compressione del giunto anziché dall'estensione del bullone. In tal caso, il controllo dell'angolo deve essere rivalutato o potrebbe non essere il metodo corretto.
Il riutilizzo richiede una decisione scritta
Una procedura di serraggio con angolo di coppia può essere progettata per mantenere i bulloni entro il loro intervallo elastico, oppure può utilizzare intenzionalmente un intervallo di allungamento maggiore per un'applicazione specifica. Le sole istruzioni di serraggio non indicano all'operatore quale caso si applica. La documentazione tecnica deve specificare se i bulloni rimossi possono essere riutilizzati.
Quando il processo può portare un bullone a una deformazione quasi permanente, la sostituzione è generalmente la soluzione più sicura, a meno che le specifiche approvate non indichino diversamente. Anche quando è consentito il riutilizzo elastico, è necessario ispezionare le filettature, le marcature sulla testa, la corrosione, le superfici di appoggio e i segni di allungamento o danneggiamento. Un bullone riutilizzato con attrito alterato può inoltre invalidare un processo di serraggio basato esclusivamente sulla coppia.
Per le attrezzature personalizzate, la strategia relativa ai bulloni dovrebbe essere inclusa fin dalle prime fasi.Unità di rotazione personalizzataPotrebbe utilizzare un'interfaccia di montaggio, una configurazione dell'alloggiamento o una direzione del carico operativo diverse rispetto a un'unità a catalogo. Ciò può modificare la rigidità del giunto e il metodo di fissaggio che garantisce risultati stabili.
Verificare il metodo sull'assemblaggio effettivamente montato.
La validazione del processo deve dimostrare che l'istruzione funziona sull'assemblaggio reale, non solo su un singolo bullone in un banco di prova. I componenti montati devono rappresentare i materiali di produzione, la finitura superficiale, lo stato del rivestimento, le rondelle, la lubrificazione, gli utensili e la sequenza di serraggio.
Analizzare le evidenze suddividendole in tre gruppi: condizioni del dispositivo di fissaggio, dati di installazione e risposta del giunto. Le condizioni del dispositivo di fissaggio includono il controllo della fonte e lo stato di riutilizzo. I dati di installazione includono la calibrazione degli utensili, i valori di coppia, le registrazioni degli angoli e la sequenza di serraggio. La risposta del giunto include la verifica dell'uniformità dell'interfaccia e l'eventuale presenza di movimenti, perdita di forza di serraggio o comportamenti operativi anomali dell'apparecchiatura dopo il ciclo di prova richiesto.
| Domanda di verifica | Perché è importante | Cosa richiedere o controllare |
|---|---|---|
| Bulloni, rondelle e lubrificanti sono soggetti a controllo? | Questi elementi influenzano l'attrito e la relazione tra coppia e precarico. | Elenco dei componenti approvati, istruzioni per la lubrificazione e tracciabilità del lotto, ove richiesto. |
| La struttura di montaggio è sufficientemente supportata? | La flessione locale o il contatto irregolare possono ridurre la stabilità del morsetto e deformare il componente montato. | Disegno di montaggio, verifica della planarità, schema di supporto e verbale di ispezione dell'assemblaggio. |
| L'utensile riesce a raggiungere correttamente ogni bullone? | Le estensioni, la difficoltà di accesso e il posizionamento della mano possono modificare la coppia o l'angolo effettivamente applicati. | Studio dell'accessibilità degli utensili e prova di produzione sull'assemblaggio completo. |
| È stata affrontata la questione del riutilizzo dei bulloni? | Il riutilizzo modifica l'attrito e potrebbe risultare pericoloso dopo il serraggio angolare specificato. | Criteri scritti di sostituzione o ispezione nelle istruzioni di lavoro. |
| Il fornitore offre supporto per le ispezioni? | I problemi di fissaggio possono essere confusi con problemi di fabbricazione dei componenti, a meno che non siano disponibili i relativi documenti. | Documentazione di qualità e processo di risposta tecnica definito. |
Anche per gli assiemi rotanti sottoposti a carichi elevati, la qualità comprovata del fornitore è fondamentale. Luoyang Slewring Bearing Co., Ltd. dispone di sei linee di produzione, uno stabilimento di 8.000 m² e una capacità produttiva annua di 100.000 set. I prodotti standard hanno un ordine minimo di un set, consentendo all'acquirente di valutare un campione prima di standardizzare il processo di assemblaggio.
Per le applicazioni esposte a polvere, umidità o agenti corrosivi, la verifica del giunto deve includere l'intero ambiente operativo. I nostri azionamenti di rotazione possono essere specificati con protezione fino a IP66 e prestazioni anticorrosione fino a C4H, ma anche i bulloni di fissaggio, il telaio di accoppiamento, il sistema di rivestimento e la procedura di installazione devono essere adatti all'ambiente. Un azionamento protetto non può correggere un giunto di montaggio assemblato con componenti inadatti o non adeguatamente controllati.
Scegli il metodo che le tue istruzioni di lavoro possono effettivamente controllare
Scegliete il controllo della sola coppia quando potete standardizzare l'attrito, la calibrazione degli utensili, la fornitura di elementi di fissaggio e la sequenza di installazione. È pratico, familiare ed efficace entro questi limiti. Non utilizzatelo come scorciatoia quando le condizioni degli elementi di fissaggio variano da un'unità all'altra.
Selezionare il controllo coppia-angolo quando il giunto è stato progettato e testato per un punto di serraggio e una rotazione angolare definiti. Può migliorare la costanza del precarico nella produzione in serie, ma richiede istruzioni più precise, strumenti adeguati e una regola di riutilizzo esplicita. Non sostituisce in generale il controllo della coppia nelle riparazioni in loco.
Per i sistemi di rotazione, la decisione finale deve collegare la procedura di fissaggio al componente montato, al telaio e al ciclo di lavoro. Luoyang Slewring Bearing Co., Ltd. supporta progetti di azionamento di rotazione, cuscinetti di rotazione e azionamenti personalizzati con un ciclo di produzione standard di nove giorni e una garanzia di qualità estesa di due anni. Prima di rilasciare le istruzioni di lavoro, verificare le condizioni dei bulloni, le interfacce di giunzione, la sequenza, la capacità degli utensili e la documentazione necessaria a confermare che il metodo selezionato sia stato seguito.
Richiedi le specifiche personalizzate per il tuo sistema di rotazione o cuscinetto
Comunicaci il carico, la velocità e l'ambiente di lavoro: riceverai entro 24 ore una proposta personalizzata per un sistema di rotazione da 100 a 5000 mm o per un cuscinetto di rotazione, corredata di disegni 3D.
 WhatsApp

 +8613903880726