



Что такое затяжка крепежных болтов? Это контролируемая установка крепежного элемента таким образом, чтобы болт создавал достаточную силу зажима для удержания смонтированного узла в собранном виде под рабочими нагрузками. Для поворотного подшипника, поворотного привода, редуктора или вращающейся платформы метод затяжки болтов может влиять на стабильность соединения, опору подшипника и последующий осмотр при эксплуатации.
Простой ответ таков: используйте контроль только крутящего момента, когда крепежный элемент, условия смазки, поверхности соединения и процесс сборки стабильны и хорошо контролируются. Используйте контроль угла крутящего момента, когда требуется более повторяемое растяжение болта, и процесс позволяет определить надежную точку затяжки, угол поворота и правила повторного использования. Ни один из методов не является автоматически лучше. Выбор подходящего метода зависит от конструкции соединения и контроля производства.
В компании Luoyang Slewering Bearing Co., Ltd. определение процесса крепления рассматривается как часть обеспечения качества монтажа. ВысокопроизводительныеПоворотный подшипникРедукторный привод может работать должным образом только в том случае, если его монтажная конструкция плоская, достаточно жесткая и правильно закреплена по всей схеме расположения болтов.
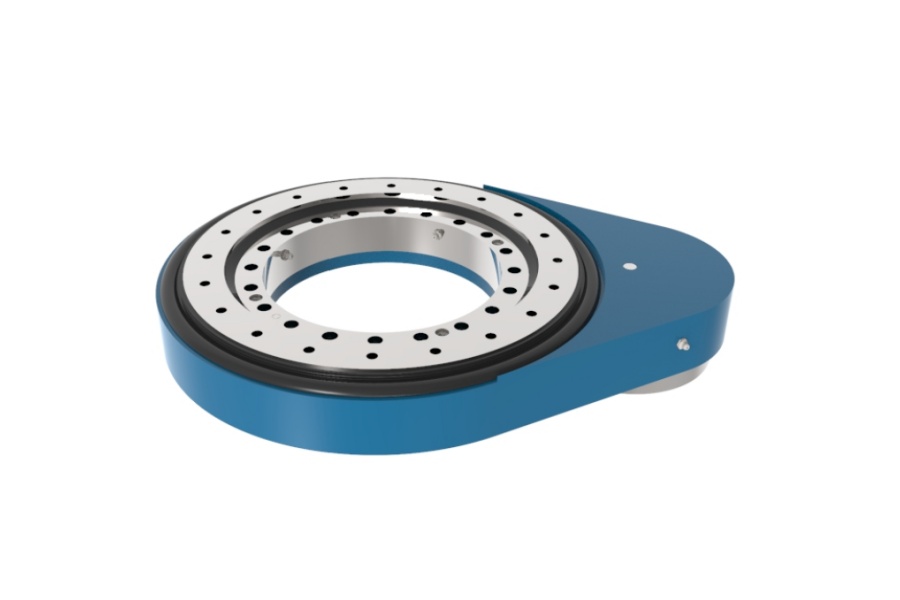
Начните с нагрузки, которую должен выдерживать зажим в соединении.
Болт не обеспечивает надежное крепление узла за счет достижения определенного момента затяжки. Он обеспечивает крепление узла за счет растяжения болта и создания предварительной нагрузки, также называемой зажимной нагрузкой. Эта зажимная нагрузка прижимает монтажные поверхности друг к другу и помогает предотвратить расслоение, смещение, дребезжание и неравномерную передачу нагрузки.
Для установленного вращающегося оборудования способ крепления должен соответствовать поведению соединения. Поворотное подшипниковое кольцо, переходная пластина и рама оборудования могут подвергаться опрокидывающему моменту, вибрации, реверсивному вращению, ударам и циклическим нагрузкам. Если нагрузка на зажим падает, соединения могут микроскопически смещаться, даже если болты кажутся установленными.
Способ затяжки следует указывать только после получения всех необходимых данных о соединении. Ответственный за процесс должен собрать информацию о марке болта, его диаметре, состоянии резьбы, использовании шайб, состоянии смазки, материале посадочного шва, жесткости соединения, доступности инструментов и возможности повторного использования болтов. Без этих данных указание значения крутящего момента или угла является лишь неполной инструкцией к работе.
Что именно контролирует крутящий момент?
Крутящий момент — это усилие скручивания, приложенное к болту. Во время затяжки большая часть этого усилия расходуется на трение в резьбе и под головкой болта или гайкой. Только часть приложенного усилия создает полезное растяжение болта.
Это означает, что один и тот же крутящий момент может создавать различное предварительное натяжение при изменении трения. Масло, воск, покрытие, грязь, повреждение резьбы, покрытие шайбы и многократное использование — все это может изменять трение. Следовательно, воспроизводимость работы узла с регулируемым крутящим моментом зависит от условий трения, которые он контролирует.
Контроль крутящего момента подходит для производственного процесса, когда детали и условия стандартизированы. Он часто практичен для сервисных работ и для сборок, где утвержденная спецификация болтов содержит указания по моменту затяжки. Он плохо подходит, когда монтажники используют смешанные смазки, различные источники крепежа или неизвестные повторно используемые болты.
Что именно контролируется регулировкой угла наклона
Регулировка угла начинается после достижения заданной точки затяжки. Крепежный элемент сначала устанавливается с начальным моментом затяжки, затем поворачивается на заданный угол. После того, как поверхности соединения установлены на место, предполагается дополнительное вращение для более предсказуемого продвижения резьбы и растяжения болта, чем при использовании только конечного момента затяжки.
Угол не является прямым показателем предварительной нагрузки. Результирующее растяжение болта по-прежнему зависит от шага резьбы, сжатия соединения, заглубления в поверхность, длины болта, точности инструмента и точности точки затяжки. Если точка затяжки непостоянна, один и тот же конечный угол может привести к непостоянной нагрузке зажима.
Регулировка угла наклона подходит для хорошо отлаженного производственного процесса, в котором инженерная группа проверила правильность сочетания крепежа и соединения. Она менее подходит для работ по замене в полевых условиях, когда неизвестно состояние сборки, исходная смазка и история использования болтов.
Сравнение методов измерения только крутящего момента и измерения угла крутящего момента по таким параметрам, как чувствительность к трению, стабильность предварительной нагрузки и ограничения по повторному использованию.
Ключевое различие заключается в расположении контрольной точки в каждом методе. При управлении только крутящим моментом в качестве конечного значения принимается приложенное усилие скручивания. При управлении углом крутящего момента используется этап посадки плюс дополнительное вращение, что уменьшает, но не устраняет, влияние трения на конечную предварительную нагрузку.
| Фактор отбора | Метод, основанный только на моменте затяжки | Метод угла крутящего момента | Процесс принятия решения |
|---|---|---|---|
| Первичное контролируемое значение | Конечный приложенный крутящий момент | Затяжка с требуемым моментом вращения. | Выберите параметр измерения, который ваши инструменты и рабочие инструкции могут контролировать и регистрировать. |
| Чувствительность к трению | Высокий крутящий момент, поскольку большая его часть расходуется на трение резьбы и трение под головкой винта. | После того, как сиденье стало ниже, но все еще ощущается влияние плотного прилегания и проседания стыков. | Используйте угловое регулирование, если невозможно адекватно контролировать колебания трения, но соединение проверено на возможность угловой затяжки. |
| согласованность предварительной загрузки | Допустимо при использовании соответствующих крепежных элементов, покрытия, смазки, шайб и инструментов. | Зачастую более стабильные результаты достигаются при контроле точки прилегания, угла и геометрии соединения. | Не следует предполагать, что угол всегда обеспечивает лучшую предварительную нагрузку. Проверьте это на реальном соединении. |
| потребность в инструментах | Инструмент для затяжки с калибровкой и четкая последовательность затяжки. | Динамометрический инструмент с угломом затяжки или система затяжки с возможностью регулировки угла. | Используйте только динамометрический ключ в тех случаях, когда объём производства или доступность сервисного центра не оправдывают использование углового инструмента. |
| эффект совместной посадки | Оседание поверхности учитывается при измерении крутящего момента и может маскировать растяжение болта. | На этапе плотной посадки детали фиксируются; последующее вращение более тесно связано с дополнительным удлинением болта. | Регулировка угла наклона полезна в тех случаях, когда поведение сидящего человека было изучено и контролировалось. |
| Ограничения на повторное использование болтов | Повторное использование возможно только в том случае, если это разрешено утвержденной спецификацией и резьба не повреждена. | Повторное использование часто ограничено, особенно если заданный угол приближает болт к пределу его упругости или выводит его за его пределы. | Никогда не устанавливайте правила повторного использования, основываясь только на внешнем виде. Следуйте техническим характеристикам крепежных элементов и оборудования. |
| Оптимальная настройка | Стабильное производство или сборка оборудования с контролируемыми условиями трения. | Повторная сборка, требующая более жесткого контроля колебаний нагрузки на зажим. | Выбирайте метод, соответствующий подтвержденному совместному поведению, а не отдавая предпочтение какому-либо одному инструменту. |
Практическое заблуждение заключается в том, что регулирование угла затяжки исключает трение как переменную. Это не так. Трение сильно влияет на крутящий момент, необходимый для достижения точки плотной посадки. Оно также влияет на то, будут ли поверхности плотно прилегать друг к другу или заклинят до приложения заданного угла.
Ещё одно распространённое заблуждение заключается в том, что чем сильнее затянут болт, тем безопаснее. Чрезмерная затяжка может перегрузить резьбу, деформировать монтажное кольцо, повредить посадочные поверхности или привести к необратимой деформации болта. Правильным целевым значением является допустимый диапазон предварительной затяжки для соединения, а не максимальный крутящий момент, который может обеспечить инструмент.
Определите точку прилегания, прежде чем указывать угол.
Успешность или неуспешность контроля угла затяжки определяется в точке плотного прилегания. Точка плотного прилегания — это состояние, при котором компоненты установлены на место, и дальнейшее вращение начинает создавать значительное растяжение болта. Если один оператор достигает этого состояния раньше другого, конечный угол уже не соответствует одинаковому удлинению крепежного элемента.
В четком описании процесса указываются начальный момент затяжки, схема затяжки, целевой угол, направление угла, тип инструмента, условия смазки и протокол приемки. Также должно быть указано, применяется ли угол за одну непрерывную операцию или после паузы. Эти детали важны, поскольку между этапами может происходить стабилизация.
Практическая процедура определения процесса
- Определите совместную функцию.Определите, удерживают ли болты статическую крышку, поддерживают ли вращающееся подшипниковое кольцо, фиксируют ли корпус поворотного привода или удерживают адаптерную конструкцию. Чем более цикличной и реверсивной является нагрузка, тем тщательнее необходимо контролировать изменение предварительной нагрузки.
- Зафиксируйте конфигурацию крепежных элементов.Укажите тип болта, марку, покрытие, шайбу, гайку (если используется), степень зацепления резьбы, смазку и новизну деталей. Не следует подтверждать одно условие и собирать изделие при другом.
- Убедитесь в готовности монтажной поверхности.Убедитесь, что контактирующие поверхности чистые, надежно закреплены и не имеют выступающих заусенцев, поврежденных отложений покрытия или мусора. Чистый болт не сможет компенсировать неровность поверхности контакта.
- Установите последовательность затяжки.Используйте крестообразный или другой одобренный инженерами способ крепления, который обеспечивает равномерное прилегание кольца или корпуса. При круговом способе крепления выполняйте несколько последовательных проходов, а не затягивайте сначала полностью одну область.
- Выберите и подтвердите правильность метода контроля.Для измерения только крутящего момента проверьте динамометрический инструмент и состояние трения. Для измерения угла затяжки определите момент затяжки и подтвердите заданный угол поворота на соответствующих узлах.
- Документальное подтверждение приемки.Сохраняйте информацию о состоянии калибровки инструмента, данные об окончательном крутящем моменте или угле (если таковые имеются), идентификационные данные оператора и любые исключения. Это поможет в дальнейшем анализе отказов и проведении аудита производственных процессов.
- Определите правило повторного использования.Укажите, требуется ли для демонтажа замена болтов, осмотр или изменение процедуры затяжки. Не оставляйте вопрос повторного использования на усмотрение установщика.
Эта процедура особенно актуальна дляЧервячный привод поворотаустанавливается на раму оборудования. Соосность корпуса и сила зажима влияют на то, как привод передает рабочие усилия на конструкцию. Поэтому процедуру затяжки болтов следует указывать вместе с монтажным чертежом, а не добавлять после возникновения проблем с установкой.
Компания Luoyang Slewring Bearing Co., Ltd. может предоставить техническое предложение в течение 24 часов для конкретных областей применения, но предложение должно включать реальную информацию о монтаже. Необходимо указать схему расположения болтов, материал рамы, направление нагрузки, рабочий цикл, ориентацию при установке и условия окружающей среды. Эта информация поможет отделить вопрос крепления от вопроса выбора подшипника или привода.
Закажите изготовление поворотного привода или подшипника по индивидуальным спецификациям.
Сообщите нам вашу нагрузку, скорость и условия эксплуатации — и получите индивидуальное предложение по поворотному приводу или поворотному подшипнику с диапазоном поворота 100–5000 мм и 3D-чертежами в течение 24 часов.
Используйте контроль крутящего момента, когда трение можно контролировать.
Контроль только момента затяжки является разумным выбором, когда условия сборки контролируются, а состояние крепежных элементов воспроизводимо. Это может включать заводскую сборку с использованием одного утвержденного источника болтов, одного состояния смазки, калиброванных инструментов, документированного использования шайб и обученных операторов, следующих одной и той же последовательности.
Причина проста. Когда трение стабильно, зависимость между приложенным моментом затяжки и предварительной нагрузкой болта становится более предсказуемой. Этот метод также легко описать в сервисной документации, поскольку специалисты могут использовать стандартное калиброванное динамометрическое оборудование.
Контроль только по крутящему моменту неэффективен, когда монтажники могут использовать сухие болты в одну смену, смазанные болты в другую или болты с различными покрытиями от разных поставщиков. В таких случаях один и тот же целевой крутящий момент может создавать существенно разные нагрузки при затяжке. Лучшим решением может стать более жесткий контроль процесса, проверенный метод измерения крутящего момента и угла затяжки или модернизированное соединение.
Распространенные ошибки при регулировке крутящего момента, приводящие к изменению предварительной нагрузки.
- Использование неуказанной смазки:Смазка изменяет трение, поэтому допустимый момент затяжки может больше не обеспечивать нужного натяжения болтов. Используйте только описанные в документации условия сборки.
- Смешивание новых и бывших в употреблении болтов:Повторно используемые нити и посадочные поверхности могут иметь различное трение. Разделяйте их, если только утвержденный процесс не допускает повторного использования.
- Сначала полностью затяните один болт, затем остальные:Это может привести к неравномерному прилеганию кольца или корпуса. Используйте последовательные проходы по утвержденной схеме.
- Пропуск проверки динамометрического ключа:Инструмент, который не был проверен, может не показывать значение, указанное на его шкале. Ведите учет калибровок в рамках рабочей инструкции.
- Игнорирование загрязнения поверхности сиденья:После затяжки могут оседать частицы краски, заусенцы и мусор, снижая предварительное натяжение. Перед сборкой осмотрите место соединения.
- Рассматривая значение крутящего момента как универсальное:Значение для одного типа болтов, смазки, шайбы или комплекта соединений нельзя безопасно скопировать в другую конфигурацию.
Для тяжелых узлов этот контроль должен быть связан с входным и окончательным контролем качества. Наше предприятие, сертифицированное по стандарту ISO 9001:2015, использует трехкоординатный контроль с помощью координатно-измерительной машины (CMM) и динамические испытания под нагрузкой для каждого поворотного подшипника. Затяжка крепежных элементов не заменяет проверку компонентов, но оба метода контроля необходимы для защиты установленной системы.

Используйте регулировку угла затяжки, когда повторяемость оправдывает дополнительную регулировку.
Управление крутящим моментом и углом является более предпочтительным вариантом, когда применение требует строго определенного процесса сборки, а производственная бригада может контролировать исходные условия посадки. Его часто выбирают для серийного производства, где данные об инструменте могут быть записаны, а один и тот же пакет соединений собирается многократно.
Преимущество заключается не в том, что угол напрямую измеряет усилие затяжки. Преимущество в том, что после надежной фиксации известное значение поворота может быть более точно связано с выдвижением болта, чем только конечное значение крутящего момента. Это помогает уменьшить влияние изменения трения на более поздних этапах затяжки.
Его предел не менее важен. Если соединение содержит мягкие покрытия, переменную толщину прокладок, изменяющиеся слои краски или детали, которые по-разному оседают от узла к узлу, угловой поворот может быть поглощен сжатием соединения, а не выдвижением болта. В такой ситуации контроль угла необходимо перепроверить, иначе он может оказаться неподходящим методом.
Для повторного использования необходимо письменное решение.
Процедура определения угла затяжки может быть разработана таким образом, чтобы болты оставались в пределах упругого диапазона, или же может предусматривать использование большей области растяжения для конкретного применения. Инструкция по затяжке сама по себе не указывает оператору, какой случай применим. В техническом описании должно быть указано, можно ли повторно использовать снятые болты.
Если в процессе затяжки болт может подвергнуться необратимой деформации, замена обычно является более безопасным вариантом, если иное не указано в утвержденной спецификации. Даже если допускается повторное использование в эластичном режиме, следует проверить резьбу, маркировку головки, коррозию, посадочные поверхности и признаки удлинения или повреждения. Повторно использованный болт с измененными фрикционными свойствами также может сделать недействительным процесс затяжки только с помощью динамометрического ключа.
При проектировании оборудования по индивидуальному заказу стратегию установки болтов следует продумать на раннем этапе.Специализированный поворотный приводМожет использоваться другой тип крепления, конструкция корпуса или направление рабочей нагрузки, чем у аналогичных изделий из каталога. Это может изменить жесткость соединения и способ крепления, обеспечивающий стабильные результаты.
Проверьте правильность метода на фактически установленном узле.
Проверка процесса должна подтвердить работоспособность инструкции на реальной сборке, а не только на отдельном болте в испытательном стенде. Смонтированные детали должны имитировать производственные материалы, качество поверхности, состояние покрытия, шайбы, смазку, инструменты и последовательность затяжки.
Проанализируйте данные по трем группам: состояние крепежных элементов, данные монтажа и реакция соединения. Состояние крепежных элементов включает в себя контроль источника загрязнения и возможность повторного использования. Данные монтажа включают калибровку инструмента, значения крутящего момента, записи углов и последовательность затяжки. Реакция соединения включает в себя равномерность прилегания элемента и наличие смещения, потери силы зажима или ненормального поведения оборудования после требуемого цикла испытаний.
| Проверочный вопрос | Почему это важно | Что запросить или проверить |
|---|---|---|
| Проводятся ли проверки болтов, шайб и смазочных материалов? | Эти факторы влияют на трение и соотношение крутящего момента и предварительной нагрузки. | Утвержденный перечень деталей, инструкции по смазке и отслеживаемость партий, где это необходимо. |
| Достаточно ли надёжна монтажная конструкция? | Локальный изгиб или неравномерный контакт могут снизить устойчивость зажима и деформировать устанавливаемую деталь. | Монтажный чертеж, проверка плоскостности, схема расположения опор и протокол проверки сборки. |
| Сможет ли инструмент правильно достать до каждого болта? | Удлинение инструмента, затрудненный доступ и положение рук могут изменить фактический приложенный крутящий момент или угол. | Исследование доступа к инструменту и производственные испытания на собранном из нескольких частей изделии. |
| Рассматривается ли вопрос повторного использования болтов? | Повторное использование изменяет трение и может быть небезопасным после затяжки под заданным углом. | Критерии замены или проверки должны быть указаны в письменном виде в рабочей инструкции. |
| Предоставляет ли поставщик поддержку в проведении инспекций? | Проблемы с креплением можно спутать с проблемами, возникающими при изготовлении компонентов, если отсутствуют соответствующие записи. | Качественная документация и четко определенный процесс технического реагирования. |
Для высоконагруженных вращающихся узлов также важны данные о качестве продукции поставщика. Компания Luoyang Slewring Bearing Co., Ltd. имеет шесть производственных линий, производственный комплекс площадью 8000 м² и годовую мощность 100 000 комплектов. Для стандартной продукции минимальный объем заказа составляет один комплект, поэтому покупатель может оценить пробный заказ перед стандартизацией процесса сборки.
Для применений, подверженных воздействию пыли, влаги или агрессивных сред, проверка соединения должна включать в себя все условия эксплуатации. Наши поворотные приводы могут быть оснащены защитой до IP66 и антикоррозионными свойствами до C4H, но крепежные болты, сопрягаемая рама, система покрытия и методы монтажа также должны соответствовать условиям окружающей среды. Защищенный привод не сможет исправить монтажное соединение, собранное с использованием неподходящих или плохо контролируемых крепежных элементов.
Выберите метод, который ваша рабочая инструкция действительно может контролировать.
Выбирайте управление только крутящим моментом, если можно стандартизировать трение, калибровку инструмента, подачу крепежных элементов и последовательность установки. Это практично, привычно и эффективно в этих пределах. Не используйте это как упрощенный способ, если состояние крепежных элементов различается от одного устройства к другому.
Выбирайте регулировку угла затяжки по моменту вращения, если соединение было спроектировано и испытано для заданной точки затяжки и углового вращения. Это может повысить стабильность предварительной нагрузки при повторном производстве, но требует более подробных инструкций, подходящих инструментов и четкого правила повторного использования. Это не является универсальной заменой регулировке момента затяжки при ремонтных работах в полевых условиях.
Для поворотных систем окончательное решение должно быть связано с процедурой затяжки крепежа, устанавливаемым компонентом, рамой и рабочим циклом. Компания Luoyang Slewring Bearing Co., Ltd. поддерживает проекты поворотных приводов, поворотных подшипников и приводов по индивидуальному заказу со стандартным производственным циклом в девять дней и двухлетней расширенной гарантией качества. Перед выпуском рабочей инструкции необходимо проверить состояние болтов, соединения, последовательность действий, возможности инструмента и предоставить необходимые доказательства, подтверждающие соблюдение выбранного метода.
Закажите изготовление поворотного привода или подшипника по индивидуальным спецификациям.
Сообщите нам вашу нагрузку, скорость и условия эксплуатации — и получите индивидуальное предложение по поворотному приводу или поворотному подшипнику с диапазоном поворота 100–5000 мм и 3D-чертежами в течение 24 часов.
 WhatsApp

 +8613903880726