



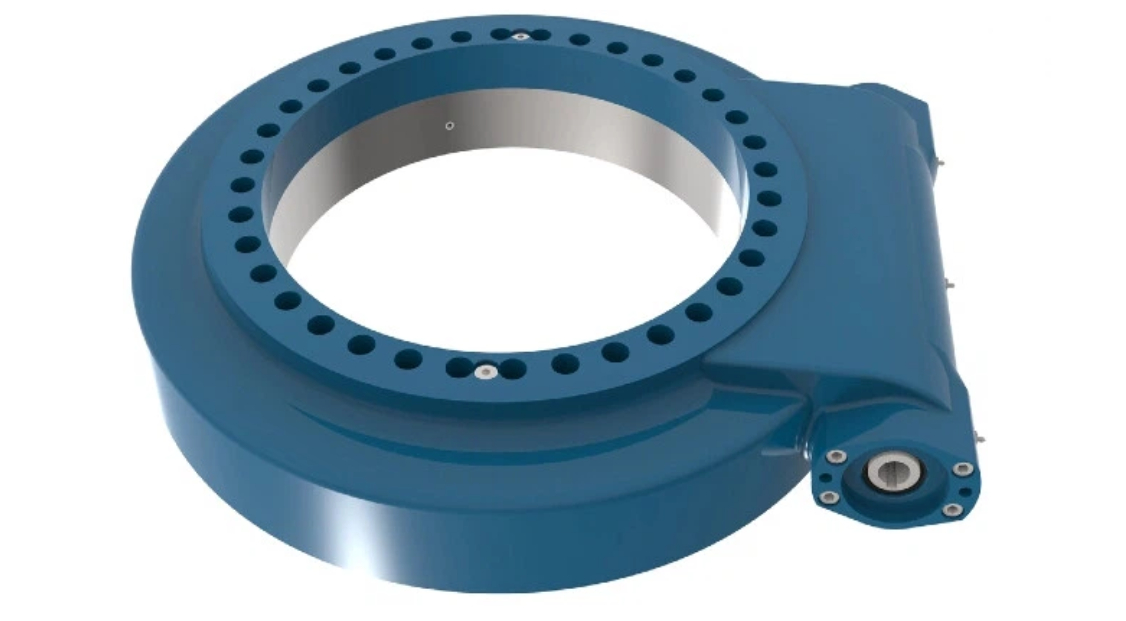
Che cos'è una ralla di rotazione? Una ralla di rotazione è un cuscinetto volvente di grande diametro che supporta la rotazione sopportando carichi assiali, carichi radiali, momenti ribaltanti o una combinazione di queste forze. È comunemente utilizzata in gru, escavatori, piattaforme girevoli, inseguitori solari, attrezzature navali e sistemi di posizionamento industriale.
Lo scopo di unispezione dell'anello di rotazionePrima di un arresto programmato, l'obiettivo non è semplicemente individuare segni visibili. Il vero compito è determinare se le tracce presenti sulle piste di rotolamento indichino un normale rodaggio, danni da sovraccarico localizzato, danni da contaminazione, corrosione o una condizione che possa compromettere la sicurezza operativa prima del successivo intervallo di manutenzione.
Iniziate con un cuscinetto pulito, una direzione di rotazione nota e una registrazione di dove si verifica ogni osservazione. L'usura della pista di rotolamento non può essere valutata in modo affidabile basandosi solo su una singola area apparentemente danneggiata. La posizione, il modello, la profondità, la ripetibilità, le condizioni di lubrificazione e il movimento misurato influenzano tutti la decisione di manutenzione.
Inizia con un piano di accesso chiaro e stabilisci una base di riferimento ripetibile
Un'ispezione utile inizia prima di aprire o rimuovere l'anello. Esaminare i sintomi di funzionamento segnalati dal team addetto alla macchina, tra cui rumore durante la rotazione, aumento della coppia motrice, movimento irregolare, perdite di grasso, vibrazioni, riduzione della precisione di posizionamento o variazione del gioco. Questi sintomi non dimostrano un danno alla pista di rotolamento, ma aiutano a indirizzare l'ispezione verso le zone più sollecitate.
Prima di eseguire la prova di rotazione, contrassegnare la posizione dell'anello rispetto alla struttura della macchina. Ciò consente all'ispettore di collegare un difetto alla posizione del braccio, alla posizione di parcheggio, alla direzione di carico ricorrente o alla posizione di un ingranaggio fisso. Un difetto che si presenta sempre allo stesso angolo della macchina ha solitamente una causa diversa dall'usura distribuita uniformemente lungo l'intera circonferenza.
Rimuovere il vecchio grasso e i contaminanti dalle aree accessibili senza graffiare la superficie della pista di rotolamento. Esaminare contemporaneamente le guarnizioni. Una guarnizione strappata, indurita, spostata o che perde può permettere all'acqua, alla polvere, alle particelle abrasive e al grasso deteriorato di penetrare nel cuscinetto, trasformando un piccolo segno superficiale in un danno più esteso.
Utilizzare una luce direzionale intensa, un panno pulito e privo di lanugine e un'adeguata visibilità. Un endoscopio può essere utile laddove il canale di scorrimento non sia visibile direttamente, ma le sue immagini devono essere confrontate con le misurazioni di movimento e di spazio libero. Un'immagine ripresa da una telecamera senza marcatura di posizione è molto meno utile per decidere se arrestare il sistema.
Registra questi dettagli per ogni area sospetta
- Posizione dell'anello:Identificare l'angolo della macchina o la posizione dell'orologio in cui appare il segno.
- Ubicazione del circuito:Annotare se il problema si trova sull'anello interno o sull'anello esterno e se è in prossimità di una zona soggetta a carico.
- Schema di contatto:Annotare se il segno è liscio, ruvido, craterizzato, incavato, macchiato, scrostato o in rilievo ai bordi.
- Condizione del grasso:Cerca particelle metalliche, scolorimento dovuto all'acqua, contaminazione da solidi o perdita del film di grasso.
- Condizioni della guarnizione e del bullone:Verificare la presenza di danni alle guarnizioni, elementi di fissaggio allentati, usura intorno alle superfici di montaggio o segni di movimento dell'anello.
- Sintomo operativo:Collegare l'area osservata a rumore, resistenza, vibrazioni o perdita di precisione durante la rotazione.
A questo punto, la conclusione dovrebbe essere limitata: identificare dove sono presenti le prove e se appaiono localizzate o diffuse. Non dichiarare un cuscinetto idoneo solo perché la parte esposta della pista di rotolamento appare liscia. Zone di carico nascoste e problemi di montaggio potrebbero richiedere ulteriori verifiche.
Per le macchine che utilizzano un grandeCuscinetto di rotazione per carichi pesantiDocumentare il settore caricato è particolarmente utile perché il momento ribaltante può concentrare le sollecitazioni di contatto solo in una parte dell'anello. La stessa pratica si applica alle applicazioni con gru ed escavatori, dove i cicli di lavoro ripetuti favoriscono determinate posizioni del braccio o della sovrastruttura.
Confrontare la lucidatura normale, la vaiolatura, la brinellatura e la corrosione mediante prove di piste di rotolamento osservabili
L'errore più comune durante l'ispezione è quello di considerare ogni traccia lucida o scolorita come un difetto. Dopo un normale rotolamento, è normale che alcune tracce di contatto siano lucide. La valutazione cambia quando la superficie presenta depressioni, bordi rotti, rientranze ripetute, corrosione o segni che indicano che gli elementi volventi non sono più supportati da una traccia continua e liscia.
| Condizione osservata | Come si presenta solitamente un circuito di gara | Probabile effetto pratico | Il miglior prossimo controllo | Quando il solo segno visivo non è sufficiente |
|---|---|---|---|---|
| Lucidatura normale | Una pista liscia, luminosa e continua, senza bordi spezzati, materiale sciolto o avvallamenti evidenti. | Spesso indica un normale contatto di rotolamento e uno spostamento del grasso lungo il percorso di carico. | Verificare la fluidità della rotazione, l'adeguata lubrificazione, lo stato delle guarnizioni e la stabilità del movimento misurato. | La lucidatura non è automaticamente accettabile se si verifica con rumori insoliti, gioco eccessivo o movimenti della superficie di montaggio. |
| Pitting | Piccole cavità, fori, aree ruvide simili a crateri o frammentazioni superficiali localizzate. I bordi possono risultare taglienti o irregolari. | Interrompe il contatto di rotolamento, può generare detriti e può diffondersi man mano che gli elementi di rotolamento passano sopra il materiale danneggiato. | Verificare la presenza di detriti metallici nel grasso, mappare l'area e confrontare il movimento attraverso il settore interessato. | In condizioni di scarsa illuminazione, le macchie superficiali possono assomigliare a piccole vaiolature. Pulire e ispezionare da diverse angolazioni di luce prima di valutarne la profondità. |
| Brinelling | Ammaccature o rientranze ripetute che seguono la spaziatura degli elementi volventi, spesso concentrate in posizione di parcheggio o sotto carico pesante. | Può produrre una vibrazione ripetuta, una sensazione di ticchettio o resistenza quando gli elementi rotolanti attraversano la zona incavata. | Ruotare lentamente nella posizione e confrontare la resistenza con altre posizioni. Rivedere i carichi d'urto e i carichi statici prolungati. | Non bisogna confondere la brinellatura con segni di impatto casuali o ammaccature da contaminazione. La ripetizione dello schema di spaziatura è la prova fondamentale. |
| Corrosione | Decolorazione rosso-marrone, ossidazione nera, aree corrose, linee di ruggine o zone ruvide in prossimità di guarnizioni danneggiate e punti di infiltrazione dell'acqua. | Crea particelle abrasive, danneggia la finitura superficiale e può provocare vaiolatura se l'umidità rimane nella canalina. | Ispezionare le guarnizioni, lo stato del grasso, il drenaggio, le modalità di stoccaggio e le aree di montaggio esposte per individuare eventuali percorsi di umidità. | Il colore da solo non è sufficiente a definire la gravità. Una macchia leggera può essere rimossa con un panno, mentre la corrosione profonda rimane ruvida anche dopo la pulizia. |
Lucidatura normaleSi adatta a un cuscinetto che ruota senza intoppi, trattiene il grasso pulito e non presenta cambiamenti misurabili nel movimento o nel comportamento operativo. Non si adatta a un anello con una fascia lucida ma con scrostature localizzate, creste in rilievo o un punto ruvido ricorrente. Il compromesso è semplice: sostituire un cuscinetto integro spreca risorse durante l'arresto, mentre considerare innocua una reale rottura della superficie può consentire al danno di progredire.
PittingSpesso è necessario un approccio più conservativo rispetto alla normale lucidatura, poiché una pitting rappresenta una perdita di materiale della pista di rotolamento, non semplicemente un cambiamento di colore. La tipologia di pitting è importante. Cavità fini e ampiamente disperse possono indicare la presenza di umidità o contaminazione, mentre una zona danneggiata concentrata può essere correlata a una specifica posizione di carico, a un problema di lubrificazione o a una condizione di montaggio errata.
BrinellingDovrebbe innescare una revisione del ciclo di lavoro della macchina, della posizione di parcheggio, degli eventi di impatto e delle pratiche di mantenimento del carico. È particolarmente rilevante quando l'attrezzatura rimane a lungo sotto carico senza rotazione o subisce urti improvvisi. Ciò non significa automaticamente che l'intero cuscinetto sia danneggiato su tutta la circonferenza.
CorrosioneRichiede sia una valutazione superficiale che il controllo delle cause. Lubrificare nuovamente una pista di rotolamento corrosa senza correggere i danni alle guarnizioni o le infiltrazioni d'acqua potrebbe solo ritardare il ripetersi del problema. Per le apparecchiature esterne, ispezionare le interfacce dell'alloggiamento e i punti di ingrassaggio con la stessa attenzione riservata alla pista di rotolamento visibile.
Luoyang Slewring Bearing Co., Ltd. seleziona i materiali dei cuscinetti in base al carico, alla velocità e all'ambiente operativo, tra cui ghisa sferoidale, acciaio legato, acciaio inossidabile e acciaio legato forgiato, ove applicabile. La scelta del materiale può migliorare l'idoneità alle condizioni di esercizio, ma non elimina la necessità di una corretta tenuta, lubrificazione, supporto di montaggio e ispezione.
Richiedi le specifiche personalizzate per il tuo sistema di rotazione o cuscinetto
Comunicaci il carico, la velocità e l'ambiente di lavoro: riceverai entro 24 ore una proposta personalizzata per un sistema di rotazione da 100 a 5000 mm o per un cuscinetto di rotazione, corredata di disegni 3D.
Confermare i risultati visivi con controlli di movimento, montaggio e lubrificazione.
Prima di decidere se monitorare, riparare o sostituire l'anello, è necessario confermare le evidenze visive con prove meccaniche. Un comparatore a quadrante può essere utile per confrontare il movimento in diverse posizioni dell'anello in condizioni di carico controllato. Il risultato utile è l'andamento della variazione lungo l'anello, non una singola lettura osservata senza un valore di riferimento.
Posizionare l'indicatore in un punto di riferimento stabile e applicare lo stesso metodo di carico pratico in ogni posizione contrassegnata. Registrare separatamente il movimento assiale e radiale laddove la progettazione della macchina lo consenta. Se un settore mostra un aumento evidente rispetto ai settori adiacenti, ispezionare nuovamente tale settore per verificare la presenza di danni alle piste di rotolamento, problemi ai bulloni, deformazioni strutturali o problemi di innesto degli ingranaggi.
Un gioco eccessivo non è sempre dovuto alla pista di rotolamento. Bulloni di fissaggio allentati, filettature danneggiate, usura da sfregamento tra l'anello e la superficie di montaggio, strutture di supporto deformate e usura dei denti degli ingranaggi possono causare sintomi simili. Per questo motivo, un cuscinetto non dovrebbe essere rimosso solo perché la macchina presenta gioco.
Utilizzare questa sequenza di conferma prima di autorizzare lavori importanti.
- Pulire e fotografare il condotto accessibile, le guarnizioni, i punti di ingrassaggio e le aree di montaggio.
- Contrassegna la posizione di rotazione di ogni area sospetta e collegala all'orientamento di lavoro della macchina.
- Ruotare lentamente lungo tutto il suo intervallo di funzionamento, verificando la presenza di ruvidità, rumori, resistenza o un clic ripetuto.
- Confrontare il movimento dell'indicatore in condizioni di carico e di carico ridotto utilizzando la stessa configurazione di fissaggio.
- Controllare i bulloni di fissaggio e le superfici di supporto per verificare la presenza di allentamenti, usura o segni di spostamento dell'anello.
- Controllare il grasso per verificare la presenza di contaminazioni, tracce di umidità o particelle metalliche, quindi esaminare le condizioni della guarnizione.
- Valutare se le prove a disposizione supportano il monitoraggio, la revisione ingegneristica, la pianificazione controllata delle riparazioni o la sostituzione.
Questa sequenza è particolarmente adatta alla preparazione per un arresto programmato, in quanto permette di distinguere un sintomo osservabile da una condizione verificata. Non sostituisce le istruzioni di manutenzione, le procedure di sicurezza o i requisiti di movimentazione del carico del produttore dell'apparecchiatura. Se la macchina è considerata un componente critico per la sicurezza, qualsiasi anomalia che influisca sulla stabilità o sulla rotazione controllata deve essere esaminata dal responsabile tecnico.

La verifica della qualità in fase di produzione supporta anche le successive decisioni di manutenzione. Il nostro stabilimento certificato ISO 9001:2015 utilizza l'ispezione tridimensionale con macchina di misura a coordinate (CMM) e prove di carico dinamico per i cuscinetti di rotazione, mentre i rapporti di audit di fabbrica sono disponibili su richiesta. Questi controlli confermano la qualità del prodotto alla consegna; l'ispezione in loco rimane comunque necessaria poiché l'installazione, i carichi, la lubrificazione, le guarnizioni e l'ambiente determinano le condizioni di esercizio.
Decidere tra monitoraggio, pianificazione della riparazione e sostituzione sulla base delle prove.
MonitoraggioÈ la scelta più appropriata quando la pista di rotolamento presenta solo una lucidatura uniforme, la rotazione rimane costante, il grasso è pulito, le guarnizioni sono funzionali e il movimento non presenta variazioni localizzate anomale. Questa opzione si adatta a un programma di manutenzione pianificato con controlli periodici documentati. Non è adatta a un anello che presenta perdita di materiale attiva, ammaccature ripetute o sintomi in peggioramento.
Revisione tecnica e pianificazione delle riparazioniLa rettifica o la saldatura delle piste di rotolamento non devono mai essere considerate riparazioni di routine sul campo. Qualsiasi intervento di riparazione proposto deve tenere conto della geometria del cuscinetto, delle condizioni di durezza, del percorso di contatto di rotolamento e dell'effetto sulla distribuzione del carico.
SostituzioneLa sostituzione diventa l'opzione migliore quando la vaiolatura si sta diffondendo, la brinellatura crea ripetuti disturbi operativi, la corrosione ha inciso la superficie di contatto, il grasso contiene detriti legati alla rottura delle piste di rotolamento, oppure i sintomi di movimento e operativi indicano un deterioramento del cuscinetto. La sostituzione è inoltre opportuna quando la causa non può essere corretta senza ripristinare il gruppo cuscinetto e le sue interfacce di montaggio.
| Sì percorso | Prove a sostegno | Cosa deve succedere dopo? | Per cosa non deve essere utilizzato |
|---|---|---|---|
| Continuare il monitoraggio | Lucidatura uniforme, funzionamento stabile, grasso pulito, guarnizioni intatte e nessuna variazione localizzata del movimento. | Stabilisci un punto di reispezione documentato e conserva foto che ne indichino la posizione per poterle confrontare. | Corrosione nota, ammaccature ripetute, corrosione attiva o sintomi di funzionamento inspiegabili. |
| Revisione ingegneristica del piano | Segni localizzati di causa incerta, risultati di ispezione contrastanti o possibili effetti di montaggio e strutturali. | Esaminare la cronologia dei carichi, le condizioni di installazione, i dispositivi di fissaggio, la rigidità del supporto e le pratiche di lubrificazione. | Una scorciatoia per evitare una decisione di sicurezza quando il danno è chiaramente in atto. |
| sostituzione del piano | Perdita di materiale, sfaldamento, brinellatura confermata, corrosione da corrosione, detriti o peggioramento del comportamento di movimento e rotazione. | Confermare i dati del disegno del cuscinetto, i dettagli dell'ingranaggio, l'interfaccia di montaggio, la disposizione delle guarnizioni e i requisiti operativi. | Presupponendo che il nuovo anello da solo risolva un problema di carico, allineamento o infiltrazioni d'acqua. |
Quando è necessaria la sostituzione, le specifiche di sostituzione devono corrispondere all'applicazione effettiva piuttosto che solo al diametro esterno. Gli acquirenti devono fornire il disegno o le dimensioni del cuscinetto, la configurazione degli ingranaggi, lo schema dei fori di montaggio, la direzione del carico, la velocità di rotazione, la disposizione della lubrificazione, l'esposizione ambientale e qualsiasi obiettivo di precisione richiesto. Queste informazioni sono necessarie anche quando si considera unUnità di rotazione personalizzataper un sistema di rotazione integrato.
Luoyang Slewring Bearing Co., Ltd. accetta ordini di prodotti standard a partire da un set e ordini di prodotti personalizzati a partire da cinque set. Sono benvenuti gli ordini di campioni per test e valutazioni. La produzione standard prevede un ciclo di nove giorni, mentre le proposte tecniche possono essere fornite entro ventiquattro ore qualora siano disponibili le informazioni applicative necessarie.
Preparare un pacchetto di prove di arresto che acceleri la revisione tecnica
Una documentazione completa riduce i ritardi tra l'ispezione e la decisione. Inoltre, impedisce a un fornitore o a un team di ingegneri di trarre conclusioni basandosi su una singola fotografia poco chiara. È necessario includere dettagli sull'applicazione della macchina, dati di identificazione dell'anello, foto con marcatori di posizione, video del sintomo di rotazione (se possibile in sicurezza), registrazioni degli indicatori, osservazioni sul grasso e la cronologia della manutenzione.
Nel caso di una gru, registrare le posizioni del braccio e della sovrastruttura associate al settore anulare interessato. Nel caso di un inseguitore solare, annotare se il difetto corrisponde a un orientamento di parcheggio ripetuto, a un punto di innesto dell'azionamento o a una direzione di esposizione ambientale. Nel caso di una piattaforma girevole, identificare se il settore danneggiato corrisponde a una stazione di carico ripetuta.
Questo approccio è valido per diverse tipologie di apparecchiature. Ad esempio, la Luoyang Slewring Bearing Co., Ltd. ha fornito riduttori a vite senza fine WEA9-62-25HR per sistemi di gru portuali in un ordine ripetuto per la Corea del Sud, con una precisione di tracciamento dichiarata non superiore a 0,15 gradi, grado di protezione IP65 e funzione autobloccante. Un'ispezione di una gru per questo tipo di sistema dovrebbe valutare sia le condizioni del cuscinetto rotante che il comportamento del lato di azionamento, anziché trattarli come sintomi separati.
Per le applicazioni con un sistema di rotazione a vite senza fine, ispezionare l'interfaccia di trasmissione dopo aver verificato le condizioni del cuscinetto. Un movimento eccessivo dell'anello può influire sull'innesto degli ingranaggi, mentre un problema di trasmissione può essere scambiato per un danno alla pista di rotolamento. Rivedere la compatibilitàTrasmissione a vite senza finedisposizione quando si valuta la resistenza alla rotazione, il gioco e la tenuta come un unico sistema.
Lista di controllo per l'acquirente e la manutenzione in caso di richiesta di sostituzione
- Tipologia di applicazione e funzione della macchina.
- Foto dell'anello completo, dell'area danneggiata, delle guarnizioni, dell'ingranaggio e della superficie di montaggio.
- Disegno dell'anello, codice articolo o dettagli misurati dell'interfaccia.
- Tipologia di carico e posizioni in cui il carico si ripete.
- Condizioni osservate della pista di rotolamento: lucidatura, vaiolatura, brinellatura, corrosione o danni misti.
- Sintomi di rotazione, tra cui ruvidità, rumore, resistenza o movimento irregolare.
- Condizioni di lubrificazione ed eventuali tracce di acqua o detriti metallici.
- Tempistiche di sostituzione richieste e necessità di un design standard o personalizzato.
Un'ispezione rigorosa non richiede di basarsi unicamente sul colore della superficie. È necessario pulire la pista di rotolamento, contrassegnare la posizione, identificare il modello, confrontare il movimento lungo l'anello, ispezionare le guarnizioni e le interfacce di montaggio e quindi correlare le prove alla decisione appropriata. Questo processo rende gli interventi di fermo programmati più prevedibili e contribuisce a evitare che un cuscinetto di ricambio sia esposto alla stessa causa sottostante.
Richiedi le specifiche personalizzate per il tuo sistema di rotazione o cuscinetto
Comunicaci il carico, la velocità e l'ambiente di lavoro: riceverai entro 24 ore una proposta personalizzata per un sistema di rotazione da 100 a 5000 mm o per un cuscinetto di rotazione, corredata di disegni 3D.
 WhatsApp

 +8613903880726