



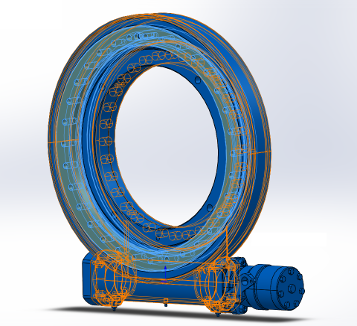
Что такое поворотный привод?Поворотный привод — это компактный узел, объединяющий поворотный подшипник, редуктор, корпус и интерфейс двигателя. Он вращает груз и одновременно передает осевые, радиальные и наклонные усилия.
После установки устройства на монтажную поверхность возникает вопрос о том, как правильно затянуть болты поворотного механизма, чтобы каждый болт принимал свою долю усилия. Это руководство предоставляет полевым техникам повторяемую последовательность действий. Оно основано на значениях крутящего момента, указанных на чертеже и в руководстве производителя, и не заменяет их.
Что вам понадобится до того, как повернется первый болт
Большинство проблем с болтами начинаются еще до того, как вы возьмете в руки гаечный ключ. Неправильное значение момента затяжки или загрязненное посадочное место обойдутся вам дороже, чем медленная затяжка. Сначала соберите все необходимые предметы, перечисленные ниже.
| Предварительное условие | Почему это важно | Блокирует прогресс? |
|---|---|---|
| Значение момента затяжки взято с чертежа или из руководства пользователя устройства. | Значение зависит от марки болта, размера резьбы и состояния смазки. | Да. Не начинайте без этого. |
| Класс прочности болтов и состояние смазки | Сухой болт и болт, смазанный маслом, достигают разных нагрузок при одинаковом крутящем моменте. | Да |
| Откалиброванный динамометрический ключ в нужном диапазоне | Точность показаний гаечных ключей снижается в нижней части диапазона их действия. | Да |
| Проверка плоскостности монтажной поверхности | Деформированная седло клапана нагружает одни болты сильнее, чем другие, независимо от того, насколько хорошо вы их затянули. | Да |
| Закалённые шайбы и чистая резьба | Загрязнения и заусенцы изменяют трение и приводят к ложным показаниям крутящего момента. | Да |
| Маркер для отметок. | Позволяет обнаружить движение при проверке момента затяжки. | Нет. Можно приобрести на месте. |
Материал также играет роль. Конструкция под приводом может быть выполнена из стальной пластины или литого основания, а сам корпус привода может быть изготовлен из высокопрочного чугуна, легированной стали или нержавеющей стали. Твердые плоские седла хорошо удерживают предварительную нагрузку. Окрашенные или мягкие седла теряют предварительную нагрузку по мере усадки покрытия, поэтому в дальнейшем в этом руководстве предусмотрена проверка момента затяжки.
Если вы заменяете устройство, убедитесь, что новое устройство соответствует требованиям.поворотный приводИмеет тот же диаметр расположения болтов и количество болтов, что и старый чертеж. Другой класс прочности болтов на новом чертеже означает другое значение момента затяжки. Никогда не используйте старые значения.
Пошаговая последовательность затяжки болтов
Выполните эти шаги по порядку. На каждом контрольном этапе показано, как выглядит хороший результат.
- Очистите и осмотрите сиденье.Удалите неровности краски, ржавчину и брызги сварки с обеих сопрягаемых поверхностей. Контрольная точка: линейка, приложенная к сиденью, не показывает видимого зазора, а ручная проверка поверхности не выявляет выступающих участков.
- Отметьте наивысшую точку.На многих поворотных подшипниках имеется маркировка зоны мягкого места или зазора твердости. Проверьте чертеж и разместите эту маркировку в указанном в инструкции месте, обычно подальше от основной зоны нагрузки.
- Установите устройство на место и закрутите каждый болт вручную.Вкрутите все болты с шайбами до соприкосновения. Контрольная точка: каждый болт свободно вращается вручную. Если какой-либо болт заедает, остановите вращение и очистите резьбу.
- Затяните болты крест-накрест.Пронумеруйте болты по окружности. Затяните один, затем противоположный, затем поверните на четверть оборота по окружности и повторите. Не затягивайте болты по одному по кругу.
- Примените первый проход с малым крутящим моментом.Обычно в полевой спецификации используется около 30% от указанного значения. Используйте спецификацию, указанную на вашем чертеже, если она там есть.
- Второй проход выполните примерно на 60%.Используйте тот же крестообразный узор. Контрольная точка: зазор между фланцем и седлом остается равномерным по всему периметру.
- Выполните финальную обработку на 100%.Повторите тот же алгоритм, затем сделайте еще один круговой проход по порядку. Этот последний проход позволит зафиксировать болты, которые ослабли, в то время как соседние болты были затянуты.
- Добавьте отметки-подтверждения.Проведите линию поперек головки каждого болта, шайбы и фланца. Любое последующее перемещение будет отображаться пунктирной линией.
- Повторите то же самое для второго фланца.Если привод крепится к конструкции с обеих сторон, полностью завершите работу над одной стороной, прежде чем начинать другую.
Почему последовательность, поэтапные проходы и проверка момента затяжки предотвращают проскальзывание шарниров?
Одного сильного рывка за один болт достаточно, чтобы наклонить фланец. Затем болты рядом с ним слегка ослабевают. Именно так начинается неравномерная нагрузка на фланец, и именно поэтому порядок моментов затяжки болтов привода поворотного механизма имеет такое же значение, как и само значение момента затяжки.
| Упражняться | Что это делает | Предотвращаемая им неудача | Лимит |
|---|---|---|---|
| Порядок перекрестного узора | Равномерно притягивает фланец вниз с противоположных сторон. | Наклон фланца и локальные зазоры | Не устраняет деформированное сиденье. |
| Три этапа прохождения | Позволяет соединению стабилизироваться между проходами и распределяет усилие зажима. | Соседние болты теряют предварительное натяжение | Это увеличивает время. Бригада из двух человек ускоряет процесс. |
| Финальный круговой проход | Подтверждает, что каждый болт затянут с полным усилием. | Один незакрепленный болт спрятан в комплекте. | Измеряет крутящий момент, а не истинную силу зажима. |
| Повторная затяжка после первой обкатки. | Восстанавливает предварительное натяжение, утраченное из-за прокладки, краски и оседания поверхности. | Проскальзывание в соединениях, фреттинг, усталость болтов. | Интервал определяется вручную, а не наугад. |
Реальный риск заключается в проскальзывании соединения. При снижении нагрузки на зажим фланец может немного смещаться при каждом цикле вращения. Это движение со временем приводит к износу посадочного места и срезанию стержня болта.
Повторная проверка момента затяжки — ваша страховка. После первой короткой обкатки под реальной нагрузкой повторно проверьте каждый болт при заданном значении, работая по той же схеме крест-накрест. Сначала сравните контрольные метки. Сместившаяся линия указывает, какой болт нужно проверить перед приложением момента затяжки.
Этот метод лучше всего подходит для тяжелых циклических нагрузок, таких как краны, платформы и экскаваторы. Он менее применим к легконагруженным направляющим, которые медленно поворачиваются, хотя эта последовательность действий все равно ничего не стоит.
Закажите изготовление поворотного привода или подшипника по индивидуальным спецификациям.
Сообщите нам вашу нагрузку, скорость и условия эксплуатации — и получите индивидуальное предложение по поворотному приводу или поворотному подшипнику с диапазоном поворота 100–5000 мм и 3D-чертежами в течение 24 часов.
Распространённые ошибки и как они выглядят
- Обходя кольцо болт за болтом.Результат: одна сторона фланца выступает за край. Решение: ослабить все болты и начать заново, используя крестообразную схему затяжки.
- При выполнении одного прохода с максимальным крутящим моментом.Результат: показания более поздних болтов корректны, но у ранних болтов теряется предварительная затяжка. Решение: повторить полный график поэтапного выполнения работ.
- Повторное использование значения крутящего момента от другого устройства.Следствие: болты недогружены или перегружены. Решение: определите значение по чертежу для данной модели и класса болтов.
- Затяжка поверх влажной или свежей краски.Эффект: сначала крутящий момент держится, затем падает по мере сжатия краски. Решение: снимите краску с седла и повторно затяните после приработки.
- Пропуск проверки момента затяжки.Последствие: ослабленный болт через несколько недель проявляется в виде следов ржавчины или дребезжания. Решение: внесите чек в акт приемки.
- Использование гаечного ключа, срок действия которого истек.Результат: все показания отличаются на одинаковую величину. Решение: проверьте ключ перед началом работы.
Проверка завершения и восстановление
Не считайте работу завершенной, когда щелкнет последний болт. Используйте этот контрольный список, прежде чем дать машине возможность работать.
- Все болты достигли конечного значения на последнем круговом проходе.
- На каждом болте, шайбе и фланце сохранились целостные маркировки.
- С помощью щупа или визуального осмотра не обнаруживается зазора между фланцем и седлом.
- Устройство совершает полный оборот без заеданий, шума или скачков тока в двигателе.
- Запись о необходимости повторной затяжки производится с указанием даты и имени специалиста.
Если контрольная метка сместилась при проверке момента затяжки, ослабьте этот болт и противоположный ему, затем осмотрите седло и болт. Растянутый или поврежденный болт следует заменить, а не затягивать заново. Если сместилось несколько болтов с одной стороны, заподозрите неисправность седла и вернитесь к шагу 1.
Если после затяжки вращение кажется тугим, возможно, корпус деформирован. Ослабьте болты, проверьте посадочное место и повторите поэтапные проходы. В этом случае более вероятна плохая плоскостность, чем неисправность подшипника.
Варианты, изменяющие процедуру
Приведенная выше последовательность справедлива для большинства устройств. В некоторых случаях детали могут отличаться.
- Червячная передача и двойная червячная передача.Они самоблокирующиеся и часто выдерживают большие нагрузки. Внимательно следуйте инструкции.червячный привод поворотаВы установили.
- Зубчатые передачи.В приводах с солнечным трекером, таких как серия SP-I, может использоваться различное количество болтов и схемы крепления. Перед нумерацией болтов необходимо подтвердить схему крепления.
- Автономные подшипники.Если вы устанавливаетеповоротный подшипникПри использовании внешней шестерни применяется та же логика перекрестного зацепления, но после затяжки необходимо проверить люфт шестерни.
- Модификации по индивидуальному заказу.Специальные диаметры расположения болтов или нестандартные фланцы поставляются с собственным чертежом. Используйте таблицу моментов затяжки из чертежа, а не стандартную таблицу из каталога.модифицированный поворотный приводЗаказы отправляются с необходимыми для этого данными.
В компании Luoyang Slewring Bearing Co., Ltd. каждый поворотный подшипник перед отгрузкой проходит трехкоординатную проверку на координатно-измерительной машине (CMM). Подробнее об этом можно узнать на нашем сайте.контроль качества поворотного приводаЭта проверка помогает убедиться, что фланец, который вы прикручиваете болтами, изначально ровный и находится в пределах допустимых отклонений. Остальная работа по обеспечению ровности выполняется со стороны конструкции.
Эти устройства работают в условиях реальной интенсивной эксплуатации. Производитель погрузочно-разгрузочного оборудования из Нидерландов заказал 50 единиц WEA9-62-25HR для автокранов. Производитель строительной техники из Хьюстона, штат Техас, заказал 100 единиц SEA21-125-25HR(2) для поворотных платформ. В обоих случаях на крепежные болты воздействуют повторяющиеся качательные нагрузки, поэтому для них подходит поэтапная, проверенная процедура затяжки болтов.
Наш завод сертифицирован по стандарту ISO 9001:2015, и подтвержденные производственные дефекты устраняются бесплатно в рамках расширенной 2-летней гарантии качества. Если в вашей документации отсутствует значение момента затяжки, наши инженеры ответят в течение 48 часов. Установка считается завершенной, когда все болты сохраняют заданное значение после повторной проверки момента затяжки, а контрольные метки остаются неповрежденными.
Закажите изготовление поворотного привода или подшипника по индивидуальным спецификациям.
Сообщите нам вашу нагрузку, скорость и условия эксплуатации — и получите индивидуальное предложение по поворотному приводу или поворотному подшипнику с диапазоном поворота 100–5000 мм и 3D-чертежами в течение 24 часов.
 WhatsApp

 +8613903880726