



Что такое чертеж поворотного подшипника? Это регламентируемый технический документ, определяющий габариты подшипника, схему расположения монтажных отверстий, положение шестерни (если применимо), направления нагрузки и другие детали, необходимые для соединения поворотного кольца с конструкцией машины.
Для инженеров, изучающих существующий фланец, переходник или приспособление, главный вопрос прост: могут ли отверстия на интерфейсе машины физически совпадать с подшипником и принимать указанные крепежные элементы? Чертеж поворотного подшипника отвечает на этот вопрос только в том случае, если рассматривать его обозначения отверстий, справочные виды и статус версии одновременно.
Одного и того же наружного диаметра недостаточно. Два кольца могут иметь одинаковые общие габариты, но использовать разные диаметры окружности расположения болтов, количество отверстий, типы отверстий, требования к зацеплению резьбы или угловое положение. Если какой-либо из этих параметров отличается, подшипник может прибыть на место установки, но его все равно окажется невозможно смонтировать.
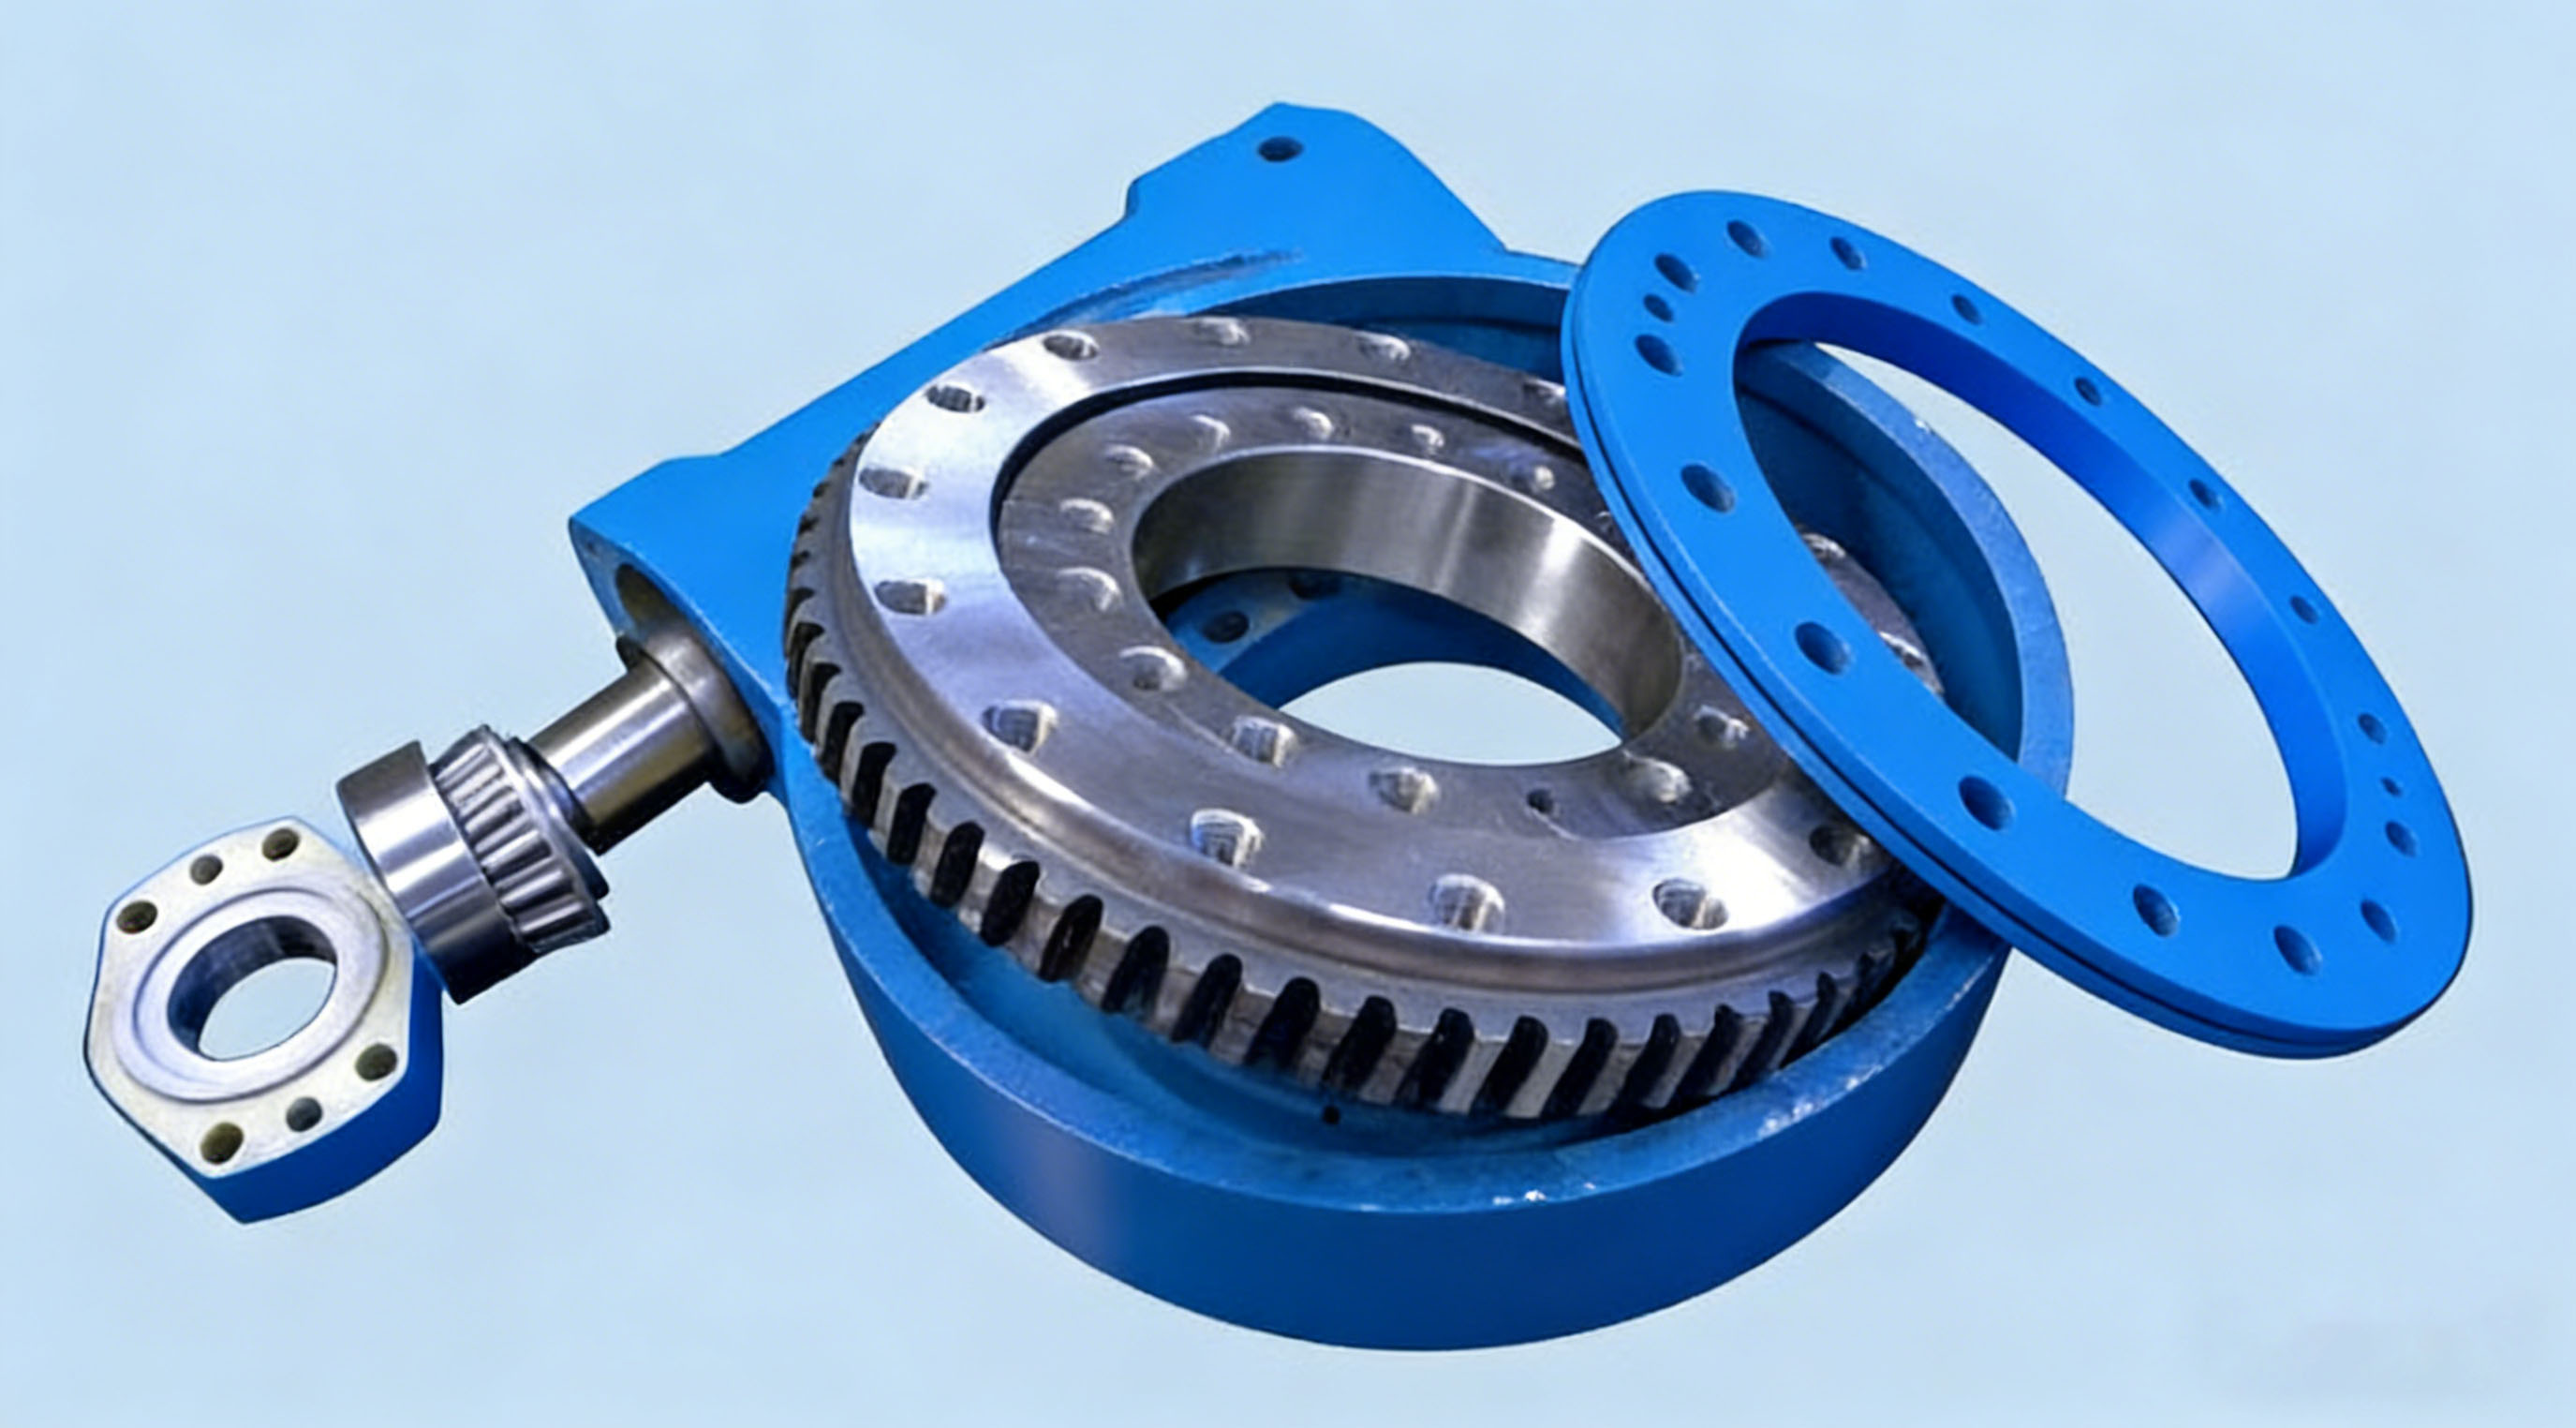
Начните с определения места крепления, а не с наружного диаметра подшипника.
Первым делом нужно разграничить вопросы типа «поместится ли он в отведенное пространство?» и «можно ли его прикрутить к станку?». Наружный диаметр, диаметр отверстия и высота определяют совместимость с габаритами. Данные о монтажных отверстиях определяют, можно ли установить подшипник без изменения фланца, выбора болтов или способа сборки.
При замене подшипника сравните существующий чертеж станка с документацией по подшипникам построчно. Не полагайтесь только на предыдущий номер детали, фотографию поставщика или словесное описание, например, «кольцо того же размера». Фактическая деталь могла быть изменена в разных версиях, особенно если использовался интерфейс, разработанный специально для заказчика.
| Чертеж | Что это определяет | Практический эффект | Когда одного недостаточно |
|---|---|---|---|
| Внешний диаметр | Максимальная радиальная огибающая | Показывает, может ли кольцо разместиться внутри окружающей конструкции. | Это не доказывает совпадение монтажных отверстий. |
| Внутренний диаметр | Проход через центральное отверстие | Проверяет наличие помех в колоннах, кабелях, гидравлических линиях или центральных валах. | Это не подтверждает доступ к болту или зацепление крепежного элемента. |
| Диаметр окружности расположения болтов | Диаметр, проходящий через центры группы отверстий | Задает радиальное расположение каждого монтажного отверстия. | Необходимо проверить это с помощью подсчета отверстий и углового позиционирования. |
| Обозначение лунки | Резьбовые, сквозные, зенкованные или другие формы отверстий | Определяет, с какой стороны будет установлен болт и как будет собрано соединение. | Необходимо проверить глубину резьбы и имеющуюся толщину фланца. |
| Справочная функция | Начальная точка для определения углового положения | Показывает, где начинается рисунок отверстий относительно отмеченного элемента. | Оно должно соответствовать базовой точке станка и любой требуемой ориентации. |
Используйте центральную ось подшипника в качестве основной точки отсчета, если на чертеже не указана другая базовая точка. Затем отдельно определите схемы крепления внутреннего и наружного колец. Распространенная ошибка — проверка только одного кольца, поскольку на чертеже оно выглядит симметричным, в то время как машине необходимо, чтобы оба кольца соединялись с различными конструкциями.
Для применений, где подшипник имеет внешнюю или внутреннюю шестерню, необходимо также определить местоположение шестерни и сторону зацепления. Схема крепления может подходить, но подшипник все равно может оказаться непригодным для использования, если шестерня расположена на противоположной стороне машины от зубчатого колеса.
Компания Luoyang Slewering Bearing Co., Ltd. поставляет подшипники.Поворотный подшипникИзделия для интерфейсов оборудования, требующих такого рода проверки чертежей. В случае высоконагрузочных конфигураций конструкция подшипника также влияет на концепцию фланца; сравните компоновку изделия с требованиями.Поворотный подшипник большой грузоподъемностиперед освобождением стальных конструкций.
Когда особенности расположения болтов создают непригодный для монтажа интерфейс.
Монтажное соединение становится невозможным, если фланец и подшипник не могут быть собраны с использованием указанных отверстий и крепежных элементов без доработки. Четыре наиболее частых фактора, приводящих к этому результату, — это диаметр окружности расположения болтов, тип отверстия, глубина резьбы и положение относительно подшипника. Они взаимодействуют, поэтому ни один из них не должен быть одобрен отдельно.
| Параметр | Что читать на рисунке | Как это взаимодействует с другими деталями | Какие изменения произойдут на практике, если это будет неправильно? |
|---|---|---|---|
| Диаметр окружности расположения болтов | Диаметр окружности, проходящей через центры отверстий внутреннего или внешнего кольца. | Он должен соответствовать радиусу сверления фланца и предполагаемому подшипниковому кольцу. | Болты не входят в отверстия, даже если количество отверстий одинаково. |
| Тип отверстия | Независимо от того, являются ли отверстия резьбовыми, сквозными или включают в себя элемент сиденья. | Это определяет направление болта, зазор между шайбой или головкой, а также необходимость использования гайки. | Болт может упираться в дно, не иметь доступа для гайки или не иметь надлежащей посадочной поверхности. |
| глубина резьбы | Полезная глубина резьбового отверстия, а не только обозначение резьбы. | Она должна соответствовать длине болта после учета толщины фланца, шайб и любых прокладок. | Болт может упереться в дно до момента затяжки, или же степень зацепления может оказаться слишком ограниченной для данной конструкции соединения. |
| Подробности о времени | Угловое начальное положение, неравномерное расстояние, пустые сектора или положение опорного отверстия. | Она должна совпадать с базовой точкой станка, стороной шестерни, доступом для смазки и расположенными рядом компонентами. | Одно или несколько отверстий не пройдены, или кольцо установлено в таком положении, которое блокирует доступ для обслуживания. |
Заключение:Рассматривайте окружность расположения болтов как систему координат, а не как единый диаметр. Такой подход подходит для любого проекта по замене и для любой новой конструкции фланца. Он не заменяет расчет несущих соединений, но предотвращает фундаментальные геометрические ошибки еще до начала этого расчета.
Например, фланец может иметь правильное количество отверстий на правильной номинальной окружности. Если расположение подшипников начинается с другого углового ориентира, первые несколько отверстий могут выглядеть почти совпадающими, но несоответствие становится заметным по всему кольцу. Это ошибка позиционирования, а не незначительное отклонение при механической обработке.
Тип отверстия создает вторую границу. В подшипниковом кольце с резьбой, как правило, болт должен входить со стороны сопрягаемой конструкции. В кольце со сквозным отверстием болт может проходить насквозь и закрепляться с противоположной стороны. Эти варианты нельзя считать взаимозаменяемыми, поскольку доступ для сборки, толщина фланца и зазор между головкой болта и концом могут быть совершенно разными.
Глубина резьбы создает третью границу. Более длинный болт не обязательно безопаснее. Если он достигает дна глухого резьбового отверстия до того, как фланец будет зажат, сборка может казаться затянутой, хотя соединение не создало необходимой силы зажима. И наоборот, короткий болт может не обеспечить требуемого зацепления согласно конструкции крепления.
Точность позиционирования наиболее важна, когда на чертеже указаны опорные метки, штуцер для смазки, заглушка, зазор между шестернями, сектор заглушки или неравномерное расположение. В этом случае не следует предполагать вращательную симметрию. Укажите угловое положение относительно заданной базовой точки и перенесите эту базовую точку на чертеж фланца.
Перед обработкой фланца проведите этот граничный тест.
- Отклонить интерфейс для проверкиесли подшипник и фланец используют разные диаметры окружности расположения болтов для ответного кольца.
- Отклонить интерфейс для проверкиесли в одном документе показаны резьбовые отверстия, а в другом предполагается использование сквозных болтов с гайками.
- Отклонить интерфейс для проверкиесли невозможно проверить выбранный болт на соответствие заявленной допустимой глубине резьбы.
- Отклонить интерфейс для проверкиесли на чертеже имеется опорный элемент, но для рисунка фланца отсутствует соответствующая угловая базовая точка.
- Запрос на разъяснениеесли расположение отверстий описано только как «равномерно расположенные», но на чертеже также показаны элементы системы, которые могут потребовать ориентации.
Эта проверка особенно полезна перед механической обработкой сварного поворотного стола или сверлением дорогостоящей переходной пластины. Она может не выявить все проблемы, такие как плоскостность фланца или локальные структурные деформации, но она определяет условия, которые делают правильную сборку невозможной с самого начала.
Закажите изготовление поворотного привода или подшипника по индивидуальным спецификациям.
Сообщите нам вашу нагрузку, скорость и условия эксплуатации — и получите индивидуальное предложение по поворотному приводу или поворотному подшипнику с диапазоном поворота 100–5000 мм и 3D-чертежами в течение 24 часов.
Обратите внимание, что обозначения отверстий соответствуют инструкциям по сборке.
Указания на чертеже — это больше, чем просто производственная заметка. Они сообщают конструкторской группе, как будет собираться, проверяться и обслуживаться подшипниковое соединение. Внимательно изучите каждое указание на монтажное отверстие вместе с поперечным сечением, поскольку вид сверху часто не может показать глубину глухого отверстия, форму зенковки или направление вкручивания болтов.
Для начала определите, находится ли отверстие во внутреннем или внешнем кольце. Затем выясните, какой компонент машины соединяется с этим кольцом. В поворотном столе одно кольцо может крепиться болтами к неподвижному основанию, а другое — к вращающейся верхней конструкции. Изменение этого предположения может привести к созданию конструкции фланца, которая физически верна на бумаге, но установлена на неправильный компонент.
- Подтвердите версию чертежа, номер детали и любые суффиксы, указанные заказчиком.
- Отметьте центральную ось подшипника и монтажную поверхность, используемую каждым кольцом.
- Для каждого кольца запишите количество отверстий, диаметр окружности расположения болтов, тип отверстий и способ их расположения.
- Найдите угловую опорную точку, контрольное отверстие, заглушку, точку смазки или элемент, связанный с шестерней, который определяет ориентацию.
- Сравните координаты отверстия во фланце с координатами подшипника, полученными на той же базовой точке.
- Проверьте предлагаемый набор крепежных элементов, включая толщину фланца, шайбы, прокладки и заявленную глубину резьбы.
- Убедитесь в наличии доступа к инструменту для затяжки и последующего технического обслуживания.
- Приостановите выпуск крепежных элементов до тех пор, пока несоответствия в чертежах не будут устранены в письменной форме.
Используйте таблицу координат, если рисунок не полностью однороден. Укажите каждое отверстие по радиусу и углу относительно одной и той же нулевой точки. Это нагляднее, чем сравнение визуального положения на двух отдельных чертежах, и дает токарю прямой ориентир для контроля.
Не следует рассматривать чертеж общего расположения как окончательный нормативный документ для бурения в производственных условиях. Чертежи общего расположения могут помочь при проверке габаритов, но утвержденный чертеж должен определять интерфейс монтажа. Если поставщик предоставляет обновленную версию, повторите сравнение, даже если габаритные размеры кажутся неизменными.
Предотвращение распространенных ошибок при проверке чертежей перед выпуском оснастки.
Наиболее дорогостоящие ошибки возникают, когда правильный размер применяется к неправильному кольцу, неправильной грани или неправильной точке отсчета. Эти ошибки можно предотвратить, если проверяющий документирует, за что отвечает каждый размер, вместо того чтобы копировать значения в CAD-модель без контекста.
- Используя наружный диаметр в качестве эталона для сверления:Это может сработать лишь по совпадению. Используйте вместо этого центр подшипника и указанную окружность расположения болтов.
- Подсчет отверстий без проверки расстояния между ними:Одинаковое количество отверстий не означает одинакового углового расстояния или одинакового начального положения. Проверьте описание шаблона и эталонный элемент.
- Предположим, что все резьбовые отверстия имеют сквозную резьбу:Для глухой резьбы необходимо проверить глубину заделки, что может ограничивать длину болта.
- Если не учитывать сборочную часть:На чертеже в плане может быть показана одна и та же схема, в то время как в поперечном сечении видно, что крепежные элементы должны входить с определенной стороны.
- Отсутствие доступа к гаечному ключу:Расположение болтов может совпадать, но сборка может оставаться сложной, если расположенные рядом ребра, защитные кожухи, корпуса редукторов или гидравлические фитинги блокируют доступ инструментов.
- Моделирование на основе устаревшего PDF-файла:Перед использованием размеров для снятия крепежных элементов или фланцев всегда проверяйте идентификатор версии.
- Забывая о параметрах оборудования и ориентируясь на обслуживание:Отверстия могут совпадать, если шестерня, точка смазки или место осмотра обращены в недоступном направлении.
Рекомендация:Используйте лист проверки чертежей, требующий утверждения для каждого монтажного кольца. Это подходит для проектов с несколькими экспертами, аутсорсинговой обработкой или существующими интерфейсами оборудования. Для простого внутреннего прототипа, где один и тот же инженер отвечает за модели подшипника, фланца и приспособления, это менее необходимо, но даже в этом случае вторая проверка перед началом резки материала полезна.
В компании Luoyang Slewring Bearing Co., Ltd. наша инженерно-производственная работа включает в себя разработку чертежей стандартных и нестандартных конструкций. Наше предприятие сертифицировано по стандарту ISO 9001:2015, а наш процесс контроля качества включает в себя трехкоординатный контроль с помощью координатно-измерительной машины (CMM) и динамические испытания под нагрузкой для каждого поворотного подшипника. Эти методы контроля помогают проверить геометрию изготовленного изделия, но взаимодействие с оборудованием заказчика все равно необходимо подтвердить на этапе проектирования.
Сопоставьте чертеж с областью применения подшипника и привода.
Важность проверки расположения болтов меняется в зависимости от компоновки оборудования. Легкий вращающийся дисплей может позволить просто перепроектировать адаптер. Однако кран, экскаватор, морская платформа, система слежения за солнцем или автоматизированный поворотный стол могут быть связаны с более ограниченным пространством, ограничениями по расположению оборудования и дорогостоящими простоями, если монтажный интерфейс будет неправильным.
Для установки поворотного кольца непосредственно на станок необходимо проверить как сопрягаемые конструкции, так и ориентацию кольца. К таким семействам изделий относятся:Однорядные шарикоподшипники с поворотным кольцомМожет подходить для применений, где кольцо интегрировано в конструкцию машины, но монтажные отверстия все равно должны соответствовать чертежам основания и вращающейся рамы.
Для автономных накопителей требуется проверка интерфейса.Поворотный приводВ проверки, касающиеся подшипников, добавлены точки крепления корпуса, особенности подключения выходного кабеля, ориентация двигателя и требования к защите. Схема расположения болтов по-прежнему важна, но теперь это лишь одна часть полного интерфейса оборудования.
Рассмотрим случай, когда производитель оборудования заменяет существующий подшипник вращающейся платформы. Бригада находит кольцо с аналогичной формой и совпадающим количеством отверстий. Прежде чем продолжить, необходимо сравнить окружности расположения болтов на обоих кольцах, определить, какое кольцо крепится к основанию, проверить тип отверстий с каждой стороны и подтвердить, где должна располагаться шестерня или точка смазки. Если старый фланец был просверлен с другого углового положения, вместо прямой замены может потребоваться переходник.
Реальный пример применения привода показывает, почему нельзя игнорировать детали применения. Производитель строительной техники из Хьюстона, штат Техас, заказал 100 агрегатов SEA21-125-25HR(2) для поворотных платформ и поворотных столов. В таких системах конструктор оборудования должен учитывать схему крепления привода и выходное соединение, а не предполагать, что фланцевая конструкция только с подшипниками будет напрямую применима.
Для оборудования, которое не может быть установлено по стандартной схеме крепления,Специализированный поворотный приводВозможно, это лучший вариант. Он подходит, когда машине требуется определенный интерфейс корпуса, форма выходного отверстия, положение двигателя или режим работы. Это не отменяет необходимости в контроле чертежей; это делает утвержденный чертеж интерфейса еще более важным.
Перед началом производства отправьте полный пакет документов для проверки.
Наилучший запрос на закупку должен содержать не только модель подшипника. Необходимо предоставить чертеж существующего интерфейса машины, желаемую ориентацию подшипника, описание направления нагрузки, доступное монтажное пространство, а также любые ограничения по доступу к болтам или доступу для обслуживания. Это даст поставщику подшипников достаточно информации для выявления видимых конфликтов в интерфейсе до начала производства.
При проектировании нового фланца или крепежного элемента предоставьте CAD-модель или чертеж сопрягаемой конструкции с указанием размеров. Укажите центральную точку, координаты отверстий для болтов, предполагаемое направление крепежа, а также любые детали, которые могут мешать головкам болтов, гайкам, инструментам, шестерням, уплотнениям или точкам смазки.
| Документ или подробная информация, которую необходимо предоставить. | Что это позволяет проверить поставщику или рецензенту | Риск в случае пропажи |
|---|---|---|
| Текущий чертеж фланца машины | Существующий диаметр расположения болтов, схема расположения отверстий, расположение лицевых поверхностей и доступное пространство. | Предлагаемый подшипник может не устанавливаться напрямую. |
| Требуемая ориентация подшипника | Сторона шестерни, доступ к смазке, расположение пробки и назначение поршневых колец. | Деталь может подходить, но быть повернута в неправильную сторону. |
| Концепция крепежа | Направление ввода, концепция длины болта и совместимость с резьбовыми отверстиями. | Соединение может не собраться должным образом. |
| Чертеж крепления или адаптера | Обеспечьте согласованность координат между новым компонентом и подшипником. | Обработанные детали могут потребовать доработки или замены. |
| Утверждены изменения в чертеже. | Контролируемая коммуникация между покупателем, дизайнером и производителем. | Разные команды могут создавать проекты в разных масштабах. |
Компания Luoyang Slewring Bearing Co., Ltd. может подготовить техническое предложение в течение 24 часов и предлагает 3-дневное быстрое прототипирование для подходящих проектов. Стандартный производственный цикл составляет 9 дней, в то время как для индивидуальных заказов необходимо учитывать фактический объем работ и статус утверждения. Минимальный объем заказа для стандартной продукции составляет один комплект, а для индивидуальных заказов — пять комплектов, что позволяет инженерным группам проверить интерфейс перед выпуском более крупного оборудования.
Перед утверждением приспособления, фланца или адаптера проверьте диаметр окружности расположения болтов, тип отверстия, глубину резьбы и положение по чертежу. Затем проверьте доступ к крепежным элементам и их ориентацию. Такая краткая проверка может предотвратить превращение подшипника, который выглядит правильно в каталоге, в не подлежащую установке деталь в мастерской.
Закажите изготовление поворотного привода или подшипника по индивидуальным спецификациям.
Сообщите нам вашу нагрузку, скорость и условия эксплуатации — и получите индивидуальное предложение по поворотному приводу или поворотному подшипнику с диапазоном поворота 100–5000 мм и 3D-чертежами в течение 24 часов.
 WhatsApp

 +8613903880726