



Что представляет собой процедура замены поворотного подшипника? Это контролируемый процесс снятия, установки, осмотра и приемки, используемый для подтверждения того, что заменяемый подшипник установлен правильно и может безопасно вращаться под заданной нагрузкой.
Для кранов, экскаваторов, вращающихся платформ и аналогичного оборудования главный вопрос при вводе в эксплуатацию заключается не просто в том, вращается ли новый подшипник. Реальный вопрос состоит в том, работают ли вместе конструкция крепления, предварительная затяжка болтов, положение подшипника, зацепление шестерен и характер вращения, не создавая риска преждевременного выхода из строя.
Надлежащийпроцедура замены поворотного подшипникаРазделяет два типа доказательств. Проверка момента затяжки болтов подтверждает целостность крепления, а проверка биения подтверждает соосность при вращении и структурное состояние. Проверка люфта и контакта шестерен показывает, правильно ли зацепляются ведущая шестерня и подшипниковая шестерня.
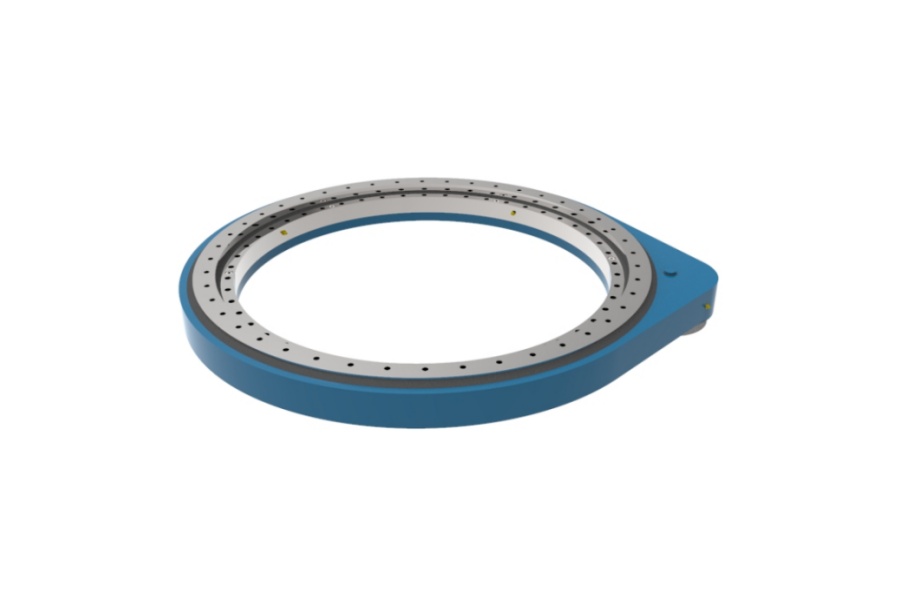
Начнем с того, что отделим целостность крепления от характеристик вращения.
Наиболее распространенная ошибка при приемке заключается в том, что один правильный результат измерения принимается за доказательство правильности всей установки. Правильно затянутый болт не доказывает, что подшипник установлен ровно, а низкое значение биения не доказывает, что все крепежные болты имеют необходимую предварительную нагрузку.
Надежность крепления в основном определяется соединением между подшипниковыми кольцами и конструкцией машины. Характеристики вращения в основном определяются тем, как установленный узел ведет себя при полном обороте в контролируемых условиях.
Используйте проверку момента затяжки болтов, чтобы определить, создают ли крепежные элементы требуемое усилие зажима. Используйте измерение биения, чтобы определить, остаются ли подшипник, монтажные поверхности и опорная конструкция в приемлемом положении во время вращения.
Какой момент затяжки болтов предоставляет команде по вводу в эксплуатацию?
Момент затяжки болтов — это косвенный метод контроля предварительной нагрузки болтов. Предварительная нагрузка прижимает кольцо поворотного подшипника к монтажной поверхности и помогает предотвратить относительное перемещение между кольцом и рамой.
При слишком низком крутящем моменте кольцо может смещаться под действием циклической нагрузки. Это смещение может увеличить отверстия для болтов, повредить монтажные поверхности, снизить стабильность зацепления шестерен и в конечном итоге привести к усталости болтов.
При слишком высоком крутящем моменте крепежный элемент может быть перегружен, или резьба может быть повреждена. Высокое значение крутящего момента не означает автоматического улучшения, поэтому монтажная бригада должна использовать класс крепежа, условия смазки, последовательность затяжки и значение крутящего момента, указанные производителем подшипника или оборудования.
Информация о степени биения, которую предоставляет команде по вводу в эксплуатацию, может быть полезна.
Биение — это изменение положения, измеряемое во время вращения подшипникового узла. В зависимости от испытательной установки, специалисты могут измерять осевое перемещение, радиальное перемещение или перемещение в контрольной точке на вращающейся конструкции.
Чрезмерное биение может указывать на неровные монтажные поверхности, скопление мусора, деформированные опорные конструкции, неправильную затяжку прокладок или неполное прилегание подшипника. Оно также может быть вызвано повреждением или износом сопрягаемой конструкции, которые не были устранены до установки нового подшипника.
Показания биения необходимо снимать в заданных точках и на протяжении полного оборота. Одно показание в одной угловой точке не может отражать состояние всего поворотного кольца.
Для тяжелых условий эксплуатации заменяемый блок должен соответствовать схеме распределения нагрузки оригинальной конструкции.Поворотный подшипник большой грузоподъемностиВ отличие от легконагруженной вращающейся платформы, эта платформа может потребовать большего внимания к жесткости крепления и состоянию поверхности, поскольку локальные структурные деформации могут влиять на работу подшипников.
Перед выпуском оборудования сравните результаты измерений, проведенных до и после установки.
Те же четыре проверки следует проводить до запуска машины и после установки, но цель меняется. Предпусковая проверка выявляет ошибки установки, когда машина находится в неподвижном состоянии. Послеустановочная проверка выявляет изменения, которые появляются после контролируемого вращения, стабилизации и функционального тестирования.
| Измерение | Предстартовая проверка показывает | Проверка после установки показывает | На что повлияет результат | Когда одной проверки недостаточно |
|---|---|---|---|---|
| момент затяжки болтов | Были ли болты затянуты в требуемой последовательности и до заданного состояния перед нагрузкой. | Проявляются ли в болтовом соединении признаки усадки, потери предварительной нагрузки или неравномерного зажима после начала эксплуатации? | Удержание кольца, передача нагрузки, усталостная прочность и стабильность монтажной поверхности. | Компания Torque не может подтвердить, что монтажные поверхности плоские или что подшипник вращается без проблем с соосностью. |
| Закончиться | Проявляют ли установленные кольцо и опорная конструкция аномальные движения до начала их функциональной эксплуатации? | Выявляет ли контролируемое вращение структурные деформации, изменения посадки или движения, зависящие от положения. | Качество вращения, стабильность зацепления шестерен, распределение нагрузки и зазоры между компонентами. | Биение не доказывает, что каждый болт должным образом предварительно натянут или что зубья шестерни правильно соприкасаются. |
| Обратная реакция | Проверяется наличие зазора между шестерней и зубчатым колесом, а также возможность вращения привода без заедания зубьев. | Сохраняется ли характер обратной реакции после первоначального движения и появляются ли на ринге высокие или низкие точки. | Плавность хода, нагрузка на зубы, особенности позиционирования и риск взаимного влияния зубов. | Функция отображения люфта не позволяет определить полную площадь контакта по всей поверхности зуба. |
| Схема контакта зубчатых колес | Проверяется, правильно ли расположена шестерня для контакта с требуемой областью поверхности зуба кольцевой шестерни. | Приводит ли вращение к неравномерному контакту зубьев, нагрузке на кромку или изменению контакта, вызванному деформацией при монтаже. | Срок службы зубьев шестерни, уровень шума, тепловыделение и надежность привода. | Результаты измерения контакта следует рассматривать с учетом люфта и биения, а не как единичный результат, соответствующий или не соответствующий требованиям. |
Практическое различие простое. Предварительные измерения предотвращают появление очевидных ошибок сборки в процессе эксплуатации, в то время как измерения после установки подтверждают, что узел по-прежнему правильно работает после того, как движение нагрузило шарнир и задействовало зацепление шестерен.
Не следует сравнивать показания, полученные в разных условиях, как если бы они означали одно и то же. Например, показание, полученное при опущенной стреле, может быть не напрямую сопоставимо с показанием, полученным при другом положении машины или условиях нагрузки.
Используйте контролируемую последовательность проверок вместо проверки измерений по отдельности.
Наиболее эффективный метод приемки соответствует физической последовательности установки. Сначала необходимо подтвердить опорную конструкцию, затем закрепить подшипник, оценить вращение и, наконец, установить и проверить зацепление зубчатых передач.
- Подтвердите идентификацию заменяемого подшипника.Проверьте тип подшипника, расположение монтажных отверстий, положение шестерни и размеры интерфейса на соответствие требованиям к оборудованию. Не следует предполагать, что визуально похожее кольцо имеет одинаковую грузоподъемность или геометрию шестерни.
- Перед установкой подшипника осмотрите монтажные поверхности.Удалите старый герметик, ржавчину, заусенцы, сварочные брызги, грязь и скопившуюся смазку. Проверьте наличие видимых вмятин, коррозионных ямок, поврежденной резьбы или локальных деформаций, которые могут препятствовать полному контакту.
- Обеспечьте правильную опору подшипника во время подъема.Обеспечьте устойчивость кольца и избегайте ударов. Поворотный подшипник — это прецизионный несущий элемент, а не подъемное приспособление для конструкции машины.
- Установите болты, используя требуемую схему затяжки.Затягивайте в крестообразной или другой утвержденной последовательности, чтобы усилие зажима равномерно распределялось по всему кольцу. Запишите название инструмента, последовательность действий и окончательный результат проверки.
- Измерьте биение в заданных контрольных точках.Используйте жестко закрепленный индикатор и медленно вращайте его на полный оборот. Записывайте угловое положение любой самой высокой точки, а не только одно максимальное значение.
- Установите люфт в соответствующем месте шестерни.Проверьте несколько положений кольца, поскольку зацепление шестерен может изменяться в зависимости от геометрии конструкции, условий крепления и положения кольца.
- Проверьте контакт зубчатых колес после нанесения маркировочной пасты.Проведите вращение сетки в контролируемых условиях и проверьте, сосредоточен ли контакт по центру или на краю.
- Проведите контролируемое функциональное тестирование.Перед возвращением оборудования в производственный или подъемный режим необходимо переместить его в пределах заданного рабочего диапазона на низкой скорости. Если первоначальная проверка выявит изменения, необходимо повторно проверить зафиксированные параметры.
Данная последовательность затяжки подходит для кранов, экскаваторов, поворотных платформ и промышленного вращающегося оборудования, но не заменяет оригинальное руководство по техническому обслуживанию от производителя оборудования. В тех случаях, когда в руководстве по эксплуатации оборудования предлагается другой метод затяжки, точка проверки или допустимое значение, решающее значение имеет руководство по эксплуатации оборудования.
При установке подшипника на экскаватор необходимо учитывать взаимосвязь верхней конструкции, ведущей шестерни и опоры кузова. ЗаменаПоворотный подшипник экскаватораНомер детали может быть правильным, но при этом устройство может работать плохо, если поверхность крепления кузова деформирована или маятниковая шестерня не установлена на место после монтажа.
Закажите изготовление поворотного привода или подшипника по индивидуальным спецификациям.
Сообщите нам вашу нагрузку, скорость и условия эксплуатации — и получите индивидуальное предложение по поворотному приводу или поворотному подшипнику с диапазоном поворота 100–5000 мм и 3D-чертежами в течение 24 часов.
Интерпретируйте момент затяжки болтов, биение, люфт и характер контакта как единую систему.
Эти четыре проверки взаимодействуют. Проблема с установкой может сначала проявиться как изменение биения, затем как изменение люфта, а позже как неравномерный характер контакта шестерен. Совместный анализ результатов помогает команде найти причину, вместо того чтобы лечить каждый симптом по отдельности.
| Наблюдаемое состояние | Вероятная связь для проверки | Практическое значение | Рекомендуемое следующее действие |
|---|---|---|---|
| Момент затяжки болтов приемлемый, но биение резко меняется в одном положении. | Проверьте состояние монтажной поверхности, жесткость местной опоры, наличие мусора и правильность установки в соответствующем угловом положении. | Соединение может быть зажато, но кольцо может быть закреплено неравномерно. | Остановите приемку, определите самую высокую точку и осмотрите несущую конструкцию перед продолжением работ. |
| Биение кажется стабильным, но люфт становится значительным в одном из положений. | Проверьте межосевое расстояние шестерни, геометрию зубчатого колеса, положение крепления привода и локальные структурные деформации. | Подшипник может быть установлен правильно, но зацепление шестерен может быть слишком плотным на определенном участке вращения. | Установите положение привода в соответствии с требованиями оборудования и повторите проверку полного вращения. |
| Зазор присутствует, но контакт сосредоточен на одном крае зуба. | Проверьте соосность шестерни, плоскость крепления привода, положение подшипников и соосность зубчатых колес. | Зазор есть, но нагрузка может распределяться неравномерно по поверхности зуба. | Перед началом эксплуатации необходимо выполнить правильную центровку, особенно при реверсивном или циклическом режиме работы. |
| Изменения крутящего момента после контролируемых испытаний | Проверьте наличие проседания соединения, состояние болтов, эффективность смазки и последовательность установки. | После первоначального перемещения болтовое соединение могло измениться. | Следуйте инструкциям поставщика оборудования или подшипников по повторной затяжке; не применяйте произвольно завышенный момент затяжки. |
Основное заблуждение заключается в том, что биение и момент затяжки болтов — это конкурирующие проверки. Это не так. Момент затяжки болтов оценивает состояние крепления, а биение — перемещение и выравнивание установленного узла.
Проверка люфта и контакта шестерни добавляет третий уровень: совместимость привода. Поворотное кольцо может быть надежно установлено и плавно вращаться вручную, но при этом иметь плохое зацепление шестерни, что сокращает срок службы шестерни под рабочей нагрузкой.
Это важно при замене подшипника в оборудовании, приводимом в движение червячной или зубчатой передачей. Если вращательная функция обеспечивается комплектным приводом, а не отдельной зубчатой передачей, план осмотра также должен включать интерфейс крепления привода. См. соответствующие документы.Поворотный приводконфигурацию, прежде чем предполагать, что применим метод регулировки только подшипников.
Предотвратите ошибки, которые приводят к повторным работам по установке.
Большинство задержек с заменой происходит из-за пропущенной подготовки или неполной документации, а не из-за самой установки. Следующие ошибки особенно опасны, поскольку они могут привести к тому, что машина будет казаться исправной во время короткого испытания без нагрузки.
- Использование момента затяжки в качестве единственной проверки приемки.Этот метод сам по себе не подходит для пусконаладочных работ, поскольку правильный момент затяжки болтов не позволяет выявить деформацию монтажной поверхности, биение или соосность зубчатых передач.
- Измерение биения проводилось только в одной точке.Отдельная точка может не охватить локализованную возвышенность. Записывайте показания в течение полного оборота в одной и той же опорной точке.
- Проверка люфта только в одном месте установки шестерни.Это может быть приемлемо только в том случае, если производитель оборудования специально определяет одну контрольную точку. В большинстве вращающихся систем следует проверять несколько положений, чтобы выявить заедающие или неплотно прилегающие участки.
- Повторная затяжка болтов без выяснения причины.Изменение момента затяжки может быть вызвано проседанием соединения или другими проблемами при установке. Увеличение момента затяжки не является решением проблемы поврежденной резьбы, плохой посадки или неправильного болта.
- Игнорирование характера контакта, поскольку обратный эффект представляется приемлемым.Зазор измеряет величину зазора, а характер контакта показывает, где нагрузка, скорее всего, будет воздействовать на поверхность зуба. Оба параметра необходимы для правильной оценки зацепления шестерни.
- Возврат машины в полноценный режим работы осуществляется только после ручного вращения.Вращение кисти не воспроизводит движение, инерцию и приводное усилие, наблюдаемые при контролируемой функциональной работе.
Проект по замене также должен обеспечивать прослеживаемость. В журнале контроля качества должны быть указаны подшипник, комплект болтов, метод затяжки, места биения, места люфта, наблюдения за контактом шестерни, инспектор, дата и любые предпринятые корректирующие действия.
Компания Luoyang Slewring Bearing Co., Ltd. обеспечивает такой уровень проверки благодаря системе управления качеством, сертифицированной по стандарту ISO 9001:2015, возможностям обработки на станках с ЧПУ и трехкоординатной системе контроля качества CMM. Заявленный процесс контроля качества компании также включает динамические испытания на нагрузку поворотных подшипников, что актуально, когда командам OEM-производителей требуется подтверждение качества от поставщика в дополнение к документации по установке.
Установите критерии приемки, касающиеся обязанностей по эксплуатации оборудования и имеющихся у поставщика доказательств.
Окончательное решение о выпуске должно основываться на предполагаемом режиме эксплуатации машины, а не только на общем контрольном списке. Кран с циклическими подъемными операциями, экскаватор с многократными поворотными нагрузками и автоматизированная поворотная платформа могут иметь различную чувствительность к зазорам, положению редуктора и деформации конструкции.
При работе с кранами и экскаваторами, работающими с большими нагрузками, первостепенное значение следует уделять состоянию монтажной конструкции и стабильности измерений по всему диапазону вращения. При работе с позиционирующим оборудованием также необходимо уделять пристальное внимание люфту и повторяемости зацепления зубчатых передач, поскольку их колебания могут влиять на поведение при позиционировании.
Если исходные данные о подшипнике недоступны, не следует гадать о допустимом значении, исходя из характеристик другого оборудования. Запросите у производителя оборудования спецификацию по установке или предоставьте поставщику подшипников подробную информацию о применении, включая тип оборудования, направление нагрузки, схему привода, детали болтов, состояние монтажной поверхности и результаты измерений.
Компания Luoyang Slewring Bearing Co., Ltd. может предоставить техническое предложение в течение 24 часов и поддерживает заказы на стандартную продукцию от одного комплекта. Для проектов по замене, требующих нестандартного интерфейса или анализа условий эксплуатации, компания предлагает свои услуги.Специализированный поворотный приводСервисное обслуживание может быть актуально, когда система вращения включает в себя интегрированный привод, а не только подшипник.
Опыт поставщика следует сопоставлять с фактическими требованиями. Например, компания поставляла одночервальные поворотные приводы WEA9-62-25HR для портовых крановых систем южнокорейского производителя портового оборудования, где заявленные требования включали самоблокировку, герметизацию IP65 и точность слежения не более 0,15 градуса. Этот случай подтверждает важность соответствия методов проверки и ввода в эксплуатацию конкретной конфигурации привода, а не применения одного общего правила ко всем машинам.
Перед выпуском менеджер по техническому обслуживанию должен ответить на четыре вопроса: Были ли болты установлены и проверены утвержденным методом? Остается ли биение стабильным на протяжении полного оборота? Остается ли люфт приемлемым в проверенных положениях шестерни? Демонстрирует ли схема контакта приемлемое зацепление для заданной конфигурации оборудования?
Если какой-либо ответ неясен, оставьте оборудование на этапе ввода в эксплуатацию. Документированное устранение неисправности до начала обслуживания обходится дешевле, чем замена поврежденных шестерен, болтов или нового поворотного подшипника после возвращения машины в рабочее состояние.
Закажите изготовление поворотного привода или подшипника по индивидуальным спецификациям.
Сообщите нам вашу нагрузку, скорость и условия эксплуатации — и получите индивидуальное предложение по поворотному приводу или поворотному подшипнику с диапазоном поворота 100–5000 мм и 3D-чертежами в течение 24 часов.
 WhatsApp

 +8613903880726